

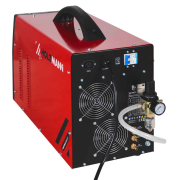
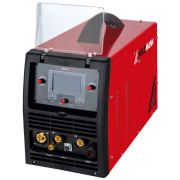

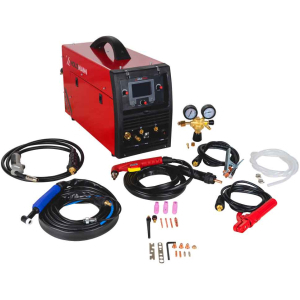


Holzmann MULTISA200ACDC spojuje svařování MIG, MMA a TIG AC/DC s plazmovým řezáním CUT. V jedné sestavě tak získáte zdroj pro spojování materiálu i přípravu přířezů. Hodí se do dílny, kde střídáte různé svařovací úkoly a chcete jednotlivé metody využívat podle konkrétní zakázky.
V režimu MIG pracuje s proudem 30–200 A, při MMA nabízí 10–160 A a při TIG dosahuje až 200 A. Plazmová část má rozsah 20–40 A a maximální řeznou tloušťku 12 mm. Napájení je 230 V / 50–60 Hz. Ovládání doplňuje LCD displej a pro manipulaci se zdrojem slouží přenášecí rukojeť.
MIG a MMA pro rozdílné dílenské úkoly
Svařování MIG využívá podávání drátu rychlostí 1,5–15 m/min a nastavitelný proud do 200 A. Je praktickou volbou pro opakované spojování dílů, u kterých vyhovuje práce s kontinuálně podávaným drátem. Nastavit lze také dobu náběhu a poklesu proudu v rozsahu 0–1 s, což umožňuje upravit začátek a ukončení svařovacího cyklu.
Pro svařování obalenou elektrodou je k dispozici režim MMA 10–160 A. Funkce Hot Start má nastavitelnou dobu 0–2 s a pomáhá při zapalování oblouku. Při změně práce tak můžete přejít z podávaného drátu na elektrodu a využít stejný zdroj s odpovídajícím připojeným příslušenstvím.
TIG se stejnosměrným i střídavým proudem
Režim TIG DC nabízí rozsah 10–200 A, zatímco TIG AC pracuje v rozsahu 20–200 A. Stejnosměrné a střídavé svařování rozšiřuje využití stroje při práci s ocelí, nerezovými materiály a hliníkem. Pro hliník a jeho slitiny využijete střídavý režim s vhodným hořákem, ochranným plynem a přídavným materiálem.
Oblouk lze zapalovat pomocí HF nebo Lift. Vysokofrekvenční zapalování HF umožňuje zahájení oblouku bez dotyku wolframové elektrody s obrobkem. Zdroj nabízí také pulzní svařování, při kterém se střídají proudové úrovně a lze přizpůsobovat průběh dodávaného tepla.
Pulzní frekvence TIG DC dosahuje 0,5–150 Hz. U AC závisí rozsah na zvoleném tvaru průběhu: tvrdý obdélník umožňuje 0,5–150 Hz, měkký obdélník, trojúhelník a sinus 0,5–10 Hz. Rozdílné průběhy tak poskytují další možnosti nastavení pro konkrétní svařovací úkol.
Plazmové řezání jako součást sestavy
Funkce CUT 20–40 A umožňuje připravovat materiál před svařováním nebo oddělovat díly při opravách. Maximální řezná tloušťka je 12 mm; výsledná kvalita a rychlost řezu závisí na materiálu, jeho tloušťce a nastavení procesu. Tento limit proto neposuzujte jako záruku stejného výsledku u všech vodivých materiálů.
Pro řezání potřebuje stroj přívod stlačeného vzduchu s provozním tlakem 2,5–5 bar a průtokem 60–100 l/min. Při výběru kompresoru porovnávejte skutečně dodávané množství vzduchu při pracovním tlaku. Samotná velikost vzdušníku nevyjadřuje, zda bude přívod dostačovat pro plánovanou délku řezání.
Nastavení plynu a pracovní zatížení
Předfuk i dofuk plynu lze nastavit v rozsahu 0–10 s. Díky tomu můžete upravit přívod ochranného plynu před zapálením a po ukončení oblouku. Při střídání metod je třeba přizpůsobit také ochranný plyn, spotřební díly a připojení příslušného hořáku.
Při plánování delších svarů zohledněte zatěžovatel zdroje. Nejvyšší svařovací proud není určen k nepřetržitému provozu. Pro MIG a TIG je uvedeno 200 A při 35% zatěžovateli, pro MMA 160 A při 35% zatěžovateli. Při souvislejší práci je proto důležitý i proud dostupný při vyšším zatěžovateli.
Hlavní přínosy Holzmann MULTISA200ACDC
- MIG, MMA, TIG AC/DC a CUT v jednom zdroji pro svařování i plazmové dělení.
- TIG se střídavým i stejnosměrným proudem pro širší výběr svařovaných materiálů.
- Zapalování HF/Lift a pulzní TIG pro přizpůsobení svařovacího procesu.
- Samostatné hořáky MIG, TIG a CUT v dodávce spolu s držákem elektrod.
- Nastavitelný předfuk a dofuk plynu pro úpravu začátku a konce cyklu.
Obsah dodávky
- Multifunkční svářecí invertor Holzmann MULTISA200ACDC.
- Svařovací hořák MIG.
- Svařovací hořák TIG.
- Plazmový řezací hořák.
- Držák elektrod.
- Zpětný svařovací kabel se svěrkou.
- Krátká a dlouhá zadní krytka TIG hořáku.
- Distanční přípravek pro plazmový hořák.
- Plynové hubice.
- Tělesa kleštin a upínací kleštiny.
- Plynová hadice.
- Redukční ventil.
Technické parametry
| Pracovní metody | MIG, MMA, TIG AC/DC, plazmové řezání CUT |
|---|---|
| Napájení | 230 V, jednofázové, 50–60 Hz |
| Vstupní zdánlivý příkon | 7,4 kVA |
| Svařovací proud MIG | 30–200 A |
| Rychlost podávání drátu | 1,5–15 m/min |
| Náběh a pokles proudu MIG | 0–1 s |
| Svařovací proud MMA | 10–160 A |
| Doba Hot Start | 0–2 s |
| Svařovací proud TIG DC | 10–200 A |
| Svařovací proud TIG AC | 20–200 A |
| Zapalování TIG | HF / Lift |
| Pulzní frekvence TIG DC | 0,5–150 Hz |
| Pulzní frekvence TIG AC – tvrdý obdélník | 0,5–150 Hz |
| Pulzní frekvence TIG AC – měkký obdélník, trojúhelník a sinus | 0,5–10 Hz |
| Předfuk / dofuk plynu | 0–10 s / 0–10 s |
| Zatěžovatel MIG a TIG – proud při 35 / 60 / 100 % | 200 / 160 / 130 A |
| Zatěžovatel MMA – proud při 35 / 60 / 100 % | 160 / 130 / 100 A |
| Řezací proud CUT | 20–40 A |
| Zatěžovatel CUT – proud při 35 / 60 / 100 % | 40 / 30 / 25 A |
| Maximální řezná tloušťka | 12 mm |
| Provozní tlak vzduchu při řezání | 2,5–5 bar |
| Spotřeba vzduchu při řezání | 60–100 l/min |
Zobrazit další parametry Skrýt další parametry
Další stroje najdete v kategorii multifunkční svářečky. Prohlédnout si můžete také další výrobky značky Holzmann. S porovnáním metod a pracovního zatížení vám pomůže poradna Jak vybrat svářečku či invertor.
Časté dotazy
Umožňuje stroj svařování hliníku metodou TIG?
Ano. Pro TIG nabízí střídavý režim AC s proudem 20–200 A. Je třeba použít odpovídající ochranný plyn a svařovací materiál.
Jsou součástí dodávky hořáky pro jednotlivé metody?
Ano. Dodávka obsahuje hořák MIG, hořák TIG, plazmový hořák i držák obalených elektrod.
Jaký přívod vzduchu potřebuje plazmové řezání?
Provozní tlak je 2,5–5 bar a požadovaný průtok 60–100 l/min. Kompresor musí tyto požadavky pokrýt při pracovním tlaku.
Lze svařovat proudem 200 A nepřetržitě?
Proud 200 A je pro MIG a TIG uveden při 35% zatěžovateli. Při 100% zatěžovateli je pro tyto metody uvedeno 130 A.