- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
Jak vybrat Aku tlakové myčky?
Jak vybrat Aku ventilátor?
Jak vybrat aku svítilnu?
Jak vybrat aku ráčny?
Jak vybrat aku hřebíkovačku?
Jak vybrat aku míchadlo?
Jak vybrat aku vrtací kladivo?
Jak vybrat aku kompresor?
Jak vybrat aku řetězovou pilu: Komplexní průvodce
Jak vybrat aku brusku?
Jak vybrat aku pistol?
Jak vybrat aku čerpadlo na vodu?
Jak správně vybrat akumulátorový utahovák?
Jak správně vybrat aku hoblík?
Jak správně vybrat akumulátorovou pilu?
Jak vybrat aku vysavač?
Jak vybrat aku šroubovák?
Jak vybrat Aku vrtačku
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak správně vybrat měniče napětí?
Jak vybrat paletový vozík
Jak vybrat startovací kabely
Jak vybrat správně přímotop?
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Jak vybrat stojanovou vrtačku
Jak vybrat soustruh
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
Výběr startovacího vozíku a nabíječky
Nabíjecí vozíky - startování
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na živý plot
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat elektrický hoblík
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
- Elektrické nářadí a nástroje pro řemeslné práce
- Elektrocentrály, elektrické generátory a vše okolo
- Kompresory a vzduchotechnika
-
Kovoobráběcí stroje a nástroje
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Nejlepší excentrická bruska: Co to je, jak se používá a proč byste ji měli mít?
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
Jak vybrat vibrační brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat frézku na kov
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Jak vybrat vibrační desku
Stavební míchačky Lescha
Jak vybrat vibrátor betonu?
Jak vybrat brusky na sádrokarton?
Jak vybrat řezačky na dlažbu?
Jak vybrat stavební míchadlo
Jak vybrat bourací kladivo
- Svářování, svařovací technologie a technika spojování materiálů
- Poradna pro zahradní techniku

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)




Jak vybrat ruční úkosovací stroj
Vytvořen 05.10.2026 (Aktualizace 05.10.2026)
Ruční úkosovací stroj slouží k opracování hran kovových dílů. Podle konstrukce a použitého nástroje umožňuje vytvořit rovnoměrnou fazetu, odstranit ostrou hranu nebo připravit obrobek ke svařování. Uplatní se v zámečnické dílně, při výrobě ocelových konstrukcí i při dokončování jednotlivých součástí. Největší přínos má tam, kde potřebujete opakovat stejný tvar hrany na více dílech nebo po celé délce obrobku.
Při výběru rozhoduje především účel opracování, materiál, požadovaná velikost a úhel úkosu, přístup k hraně a způsob vedení stroje. Teprve potom má smysl porovnávat motor, otáčky a výbavu. Kompaktní úkosovačka na drobné fazety řeší jinou práci než těžší stroj pro přípravu rozměrných svarových hran. Důležité je také ověřit, co výrobce označuje jako šířku úkosu a co jako hloubku frézování.
Rychlé doporučení:
- Pro odjehlování a menší pohledové fazety hledejte dobře ovladatelný stroj s přesným nastavením úběru a vedením vhodným pro vaše hrany.
- Pro přípravu hran ke svařování vybírejte podle předepsané geometrie spoje, potřebné kapacity a možnosti nastavit požadovaný úhel.
- Pro střídání velkých obrobků a menších dílů zvažte provedení, které výrobce umožňuje používat mobilně i na základně.
- Pro nerez, otvory a trubky ověřte konkrétní nástroj, vhodné pracovní podmínky a rozměrové limity. Samotné označení úkosovačka tyto možnosti nezaručuje.
Začněte výsledkem: odstranění otřepu, fazeta, nebo svarová hrana?
Odjehlování odstraňuje otřepy vzniklé při předchozím obrábění nebo dělení materiálu. Fazeta vytváří definované zkosení hrany, například kvůli montáži nebo vzhledu. Příprava svarové hrany má navíc odpovídat požadavkům konkrétního spoje. Tyto práce se mohou na jednom výrobku kombinovat, ale nevyžadují vždy stejnou kapacitu stroje.
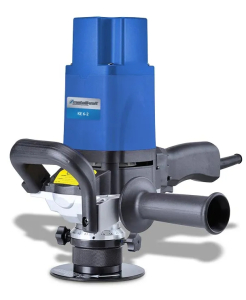
Pro pravidelné menší fazety bývá důležitější snadné vedení a opakovatelné nastavení než největší možný úběr. Jako příklad kompaktního provedení můžete porovnat ruční úkosovačku KE 6-2. Výrobce u ní uvádí opracování vnějších i vnitřních hran a otvorů; vhodnost pro konkrétní díl je však potřeba posoudit také podle jeho tvaru.
U svařování vycházejte z výkresu a předepsaného svařovacího postupu. Úkosovačka musí zvládnout požadovaný úhel a rozměr opracování při zachování předepsané geometrie kořene spoje. Univerzální úhel vhodný pro všechny svary neexistuje. Pokud teprve vybíráte navazující technologii, základní orientaci poskytne poradna jaké jsou metody svařování.
Materiál určuje nástroj i pracovní podmínky
Nejprve si sepište materiály, které budete skutečně obrábět. Konstrukční ocel, nerez a hliník nelze automaticky posuzovat stejně. Schopnost opracovat určitý materiál závisí na stroji, frézovací hlavě, břitových destičkách a podmínkách uvedených výrobcem. Údaj o maximální kapacitě proto nepovažujte za záruku stejného výsledku ve všech materiálech.
U nerezu ověřte výslovné potvrzení vhodnosti destiček a doporučené otáčky. Výrobce u některých modelů připouští použití dodaných destiček na nerez při snížených otáčkách, zároveň však upozorňuje na závislost jejich životnosti na pracovních podmínkách. Pro pravidelnou výrobu je užitečné posoudit stroj na vzorku stejného materiálu a stejné hrany, jaké budete zpracovávat.
Rozhoduje také výchozí stav obrobku. Hrana po řezání může být nerovná a povrch, po kterém se pohybuje vedení, nemusí být čistý. Při posuzování stroje proto zvažte celý postup od dělení materiálu po hotovou fazetu. Samotná úkosovačka nemusí nahradit všechny předchozí přípravné operace.
Velikost úkosu: porovnávejte stejné rozměry
Šířka zkosené plochy není totéž co hloubka úběru. Katalogy mohou pracovat s různými rozměry a jejich české názvy nemusí být jednotné. Před porovnáním dvou strojů si proto najděte nákres nebo definici parametru. Potřebujete vědět, zda údaj popisuje rozměr po šikmé ploše, nebo úběr měřený v jiném směru.
Kapacitu kontrolujte při úhlu, který budete používat. Výrobce například u KE 100 uvádí šířku úkosu 7 mm při 45°, zatímco při jiných úhlech jsou hodnoty odlišné. Jedno maximální číslo bez uvedení úhlu proto nestačí. Stejně důležité je ověřit podmínky, za kterých lze daného rozměru dosáhnout.
Pro běžné malé fazety nemusí větší stroj přinést praktickou výhodu. U rozsáhlejší přípravy svarových hran se naopak vyplatí řešit potřebnou kapacitu předem. Zeptejte se také, zda požadovaný úkos vzniká jedním průchodem, nebo postupným opracováním podle návodu. Počet průchodů ovlivňuje čas výroby stejně jako samotné nastavení stroje.
Úhel úkosu a přístup k opracovávané hraně
Pokud vyrábíte stále stejnou fazetu, může vám vyhovovat stroj s jedním pracovním úhlem. Při střídání zakázek oceníte více možností nastavení. Rozlišujte však plynulé přestavení úhlu a změnu pomocí jiné frézovací hlavy či vodicího prvku. U KE 6-2 výrobce uvádí základní úhel 45° a možnost 30° s příslušenstvím. Taková změna proto vyžaduje kontrolu potřebné výbavy.
U otvorů, oblouků a trubek rozhoduje prostor pro nástroj i vedení. KE 6-2 má podle výrobce využití pro odjehlování otvorů od průměru 30 mm. Tento údaj nelze přenášet na ostatní stroje. U trubek navíc prověřte jejich průměr, tloušťku stěny, způsob podepření a případnou potřebu zvláštní opěrné desky.
Před nákupem si představte celý pohyb stroje. Rukojeti a opěrná část musí mít dostatek místa nejen uprostřed hrany, ale také při nájezdu, dojezdu a v blízkosti dalších částí konstrukce. Stroj vhodný pro volnou rovnou hranu nemusí být použitelný v úzkém prostoru sestaveného svařence.
Motor, otáčky a četnost práce
Výkonové údaje porovnávejte pouze tehdy, když popisují stejnou veličinu. Příkon a výkon motoru nejsou zaměnitelné. Vyšší hodnota sama o sobě neříká, jak rychle vznikne požadovaný úkos ani jak snadno se bude stroj ovládat. Výsledek ovlivňuje také nástroj, materiál, velikost úběru a způsob posuvu.
Regulace otáček je užitečná tehdy, když potřebujete přizpůsobovat pracovní podmínky podle pokynů výrobce. Neznamená však automatickou vhodnost pro všechny materiály. Pro občasné opracování několika dílů mohou rozhodovat hlavně jednoduchost a skladnost. Při každodenní práci posuzujte také délku pracovních cyklů, podmínky zatížení, servis a rychlost výměny spotřebních dílů.
Ruční vedení, nebo práce na základně?
U velkého obrobku zpravidla potřebujete přivést stroj k hraně. U opakovaných menších dílů může být praktičtější vhodné stolní uspořádání. Příkladem kombinovaného řešení je úkosovačka KE 100 pro mobilní a stacionární použití, u které výrobce uvádí odnímatelnou základnu. Podobnou možnost ověřujte u konkrétního modelu; nelze ji předpokládat u každé ruční úkosovačky.
Při ruční práci sledujte hmotnost, rozmístění rukojetí a způsob opření o obrobek. Pro použití na základně zase posuďte, zda lze díl pohodlně a bezpečně vést. Pořizovací rozhodnutí by mělo vycházet z převládající práce, protože obě uspořádání kladou jiné nároky na manipulaci.
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| Menší opakované fazety | Přesné nastavení, ovladatelnost a vhodné vedení | Dílna dokončující běžné kovové součásti |
| Příprava svarových hran | Kapacita při požadovaném úhlu a geometrie podle výkresu | Zámečnická a konstrukční výroba |
| Otvory a zakřivené hrany | Rozměrové limity, přístup nástroje a způsob vedení | Výroba dílů s vnitřními konturami |
| Střídání velkých a menších dílů | Výrobcem podporované mobilní a stolní uspořádání | Dílna s různorodými zakázkami |
| Pravidelné opracování nerezu | Potvrzená vhodnost destiček a doporučené pracovní podmínky | Výroba nerezových součástí a konstrukcí |
Příslušenství a náklady na hotovou hranu
Před objednáním zkontrolujte obsah dodávky a výbavu potřebnou pro první zakázku. Důležité jsou zejména frézovací hlava, destičky, vodicí prvky a příslušenství pro změnu úhlu. V nabídce příslušenství pro ruční úkosovací stroje vybírejte podle přesného označení stroje a objednacího čísla dílu.
Provozní náklady neposuzujte pouze podle ceny sady destiček. Zajímejte se o počet využitelných břitů, postup jejich výměny a životnost při vaší práci. Levnější stroj může vyžadovat více času na přestavování nebo opracování. Při pravidelné výrobě proto porovnávejte náklady na hotový díl včetně obsluhy a spotřebního materiálu.
Pracoviště, napájení a bezpečné používání
Ruční úkosovačka potřebuje stabilně zajištěný obrobek a přístupnou pracovní hranu. Pro vhodné menší díly mohou pomoci strojní svěráky, jejich použití však posuzujte podle tvaru dílu a uspořádání pracoviště. Upnutí nesmí překážet vedení stroje. Dlouhé nebo těžké díly vyžadují odpovídající podepření a manipulaci.
Ověřte napájení, požadavky na připojení a podmínky použití prodlužovacího kabelu v návodu. Na pracovišti počítejte s prostorem pro obsluhu, ukládání nástroje a úklid třísek. Při přepravě posuzujte hmotnost celé přenášené sestavy včetně základny a kufru.
Stroj používejte podle návodu konkrétního modelu a s předepsanými ochrannými prostředky. Před údržbou jej odpojte od napájení. Při neobvyklém chování práci přerušte a zjistěte příčinu. Pravidelně kontrolujte stav nástroje a vedení; pracovní rozsah se nesnažte rozšiřovat přetěžováním stroje.
Nejčastější chyby při výběru
- Záměna rozměrů úkosu: porovnání šířky zkosené plochy s jinak měřenou hloubkou úběru.
- Výběr pouze podle motoru: přehlédnutí úhlu, vedení a přístupnosti hrany.
- Předpokládaná univerzálnost: nákup bez ověření materiálu, otvorů nebo trubek.
- Chybějící výbava: požadovaný úhel vyžaduje příslušenství, které není v dodávce.
- Podceněná manipulace: stroj nebo obrobek nelze na pracovišti pohodlně vést.
- Nevhodná geometrie svarové hrany: úkos se vybírá podle možností stroje místo požadavků spoje.
Časté otázky
Lze úkosovačku použít místo úhlové brusky?
Pro definované, opakované zkosení může být vhodným řešením. Úhlová bruska má širší využití při dělení a broušení. Rozhoduje požadovaný výsledek a přístupnost konkrétní hrany.
Znamená maximální kapacita úkos v jednom průchodu?
Ne automaticky. Počet průchodů a přípustný úběr ověřte v návodu nebo u dodavatele pro konkrétní materiál a nástroj.
Umí úkosovačka také zaoblovat hrany?
Pouze pokud tuto práci podporuje její konstrukce a odpovídající nástroj. Opracování zakřivené kontury neznamená automaticky vytvoření zaobleného profilu hrany.
Jaké údaje připravit pro doporučení stroje?
Materiál, rozměry dílu, výkres úkosu, délku hran, množství výrobků a četnost práce. U otvorů a trubek přidejte jejich průměry a fotografii přístupu k hraně.
Vyplatí se před nákupem zkušební opracování?
U náročnějšího materiálu nebo pravidelné výroby pomůže ověřit kvalitu hrany, manipulaci a čas práce. Vzorek by měl odpovídat skutečné zakázce včetně výchozího stavu povrchu.
Jaký ruční úkosovací stroj tedy zvolit?
Pro menší fazety upřednostněte ovladatelnost a přesné nastavení. Pro přípravu svarových hran vybírejte podle předepsané geometrie a ověřené kapacity. Při různorodé práci zvažte změnu úhlu a způsobu použití, vždy však s ohledem na potřebné příslušenství. Prohlédněte si ruční úkosovací stroje a úkosovačky na kov. Pokud si nejste jistí, obraťte se na nás s výkresem nebo popisem zakázky; pomůžeme vám vybrat stroj i odpovídající výbavu.
Autor článku: Tomas Gerlich