- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
Jak vybrat Aku tlakové myčky?
Jak vybrat Aku ventilátor?
Jak vybrat aku svítilnu?
Jak vybrat aku ráčny?
Jak vybrat aku hřebíkovačku?
Jak vybrat aku míchadlo?
Jak vybrat aku vrtací kladivo?
Jak vybrat aku kompresor?
Jak vybrat aku řetězovou pilu: Komplexní průvodce
Jak vybrat aku brusku?
Jak vybrat aku pistol?
Jak vybrat aku čerpadlo na vodu?
Jak správně vybrat akumulátorový utahovák?
Jak správně vybrat aku hoblík?
Jak správně vybrat akumulátorovou pilu?
Jak vybrat aku vysavač?
Jak vybrat aku šroubovák?
Jak vybrat Aku vrtačku
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak správně vybrat měniče napětí?
Jak vybrat paletový vozík
Jak vybrat startovací kabely
Jak vybrat správně přímotop?
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Jak vybrat stojanovou vrtačku
Jak vybrat soustruh
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
Výběr startovacího vozíku a nabíječky
Nabíjecí vozíky - startování
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na živý plot
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat elektrický hoblík
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
- Elektrické nářadí a nástroje pro řemeslné práce
- Elektrocentrály, elektrické generátory a vše okolo
- Kompresory a vzduchotechnika
-
Kovoobráběcí stroje a nástroje
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Nejlepší excentrická bruska: Co to je, jak se používá a proč byste ji měli mít?
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
Jak vybrat vibrační brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat frézku na kov
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Jak vybrat vibrační desku
Stavební míchačky Lescha
Jak vybrat vibrátor betonu?
Jak vybrat brusky na sádrokarton?
Jak vybrat řezačky na dlažbu?
Jak vybrat stavební míchadlo
Jak vybrat bourací kladivo
- Svářování, svařovací technologie a technika spojování materiálů
- Poradna pro zahradní techniku

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)




Jak vybrat měřící přístroj
Vytvořen 05.10.2026 (Aktualizace 05.10.2026)
Měřicí přístroje pomáhají kontrolovat obrobky, ustavovat stroje a nastavovat polohu při obrábění. Každá z těchto úloh však vyžaduje jiný nástroj. Úchylkoměr sleduje změnu polohy doteku, strojní vodováha měří sklon a odměřovací systém zobrazuje polohu nebo dráhu. Přístroj proto vybírejte podle toho, co potřebujete zjistit a jak výsledek využijete.
Rozhodující jsou měřená veličina, potřebný rozsah, požadavky na chybu a nejistotu měření, způsob upevnění a podmínky použití. Teprve potom porovnávejte analogové či digitální provedení a doplňkové funkce. Jemná stupnice nebo více desetinných míst na displeji samy o sobě nepotvrzují, že měřidlo vyhoví toleranci vašeho výrobku.
Rychlé doporučení:
- Pro kontrolu házení a změn polohy vybírejte úchylkoměr společně s tuhým stojanem a vhodným dotekem.
- Pro ustavení stroje posuzujte strojní vodováhu podle citlivosti, provedení základny a předepsaného postupu měření.
- Pro sledování polohy os vybírejte kompletní odměřovací systém podle pojezdů stroje, kompatibility snímačů a možností montáže.
- Pro přejímací kontrolu součástí řešte také kalibraci, nejistotu měření a dokumentaci výsledků.
První rozhodnutí: kontrola obrobku, nebo poloha stroje?
Pro kontrolu odchylek a ustavování najdete vhodné vybavení v části měření pro kovoobrábění. Před nákupem si určete, zda chcete zjistit rozměr, změnu polohy, házení, sklon nebo jinou vlastnost. Stejné číslo v milimetrech může u různých přístrojů vyjadřovat odlišnou veličinu.
V části odměřování pro obráběcí stroje vybíráte systémy pro sledování dráhy a polohy. Ty usnadňují nastavení obrábění, ale nenahrazují kontrolu hotové součásti. Zobrazená poloha osy sama nepotvrzuje výsledný rozměr: do výroby vstupuje také nástroj, upnutí a chování stroje při zatížení.
Vedle těchto přístrojů se mohou v nabídce objevit měřicí kolečka pro delší vzdálenosti nebo zařízení pro určení referenčního bodu nástroje. Nejde o náhradu úchylkoměru ani rozměrového měřidla. Každou skupinu posuzujte podle jejího pracovního účelu.
Rozlišení, chyba a nejistota nejsou totéž
Rozlišení vyjadřuje nejmenší rozlišitelnou změnu údaje. U analogového přístroje sledujete dělení stupnice, u digitálního krok zobrazení. Jemnější rozlišení usnadňuje odečet malých změn, ale nezaručuje stejně malou chybu.
Chyba měřidla popisuje rozdíl mezi jeho indikací a referenční hodnotou. V dokumentaci hledejte dovolenou chybu nebo odpovídající specifikaci, včetně podmínek, za kterých platí. Samotné označení „přesné měřidlo“ není dostatečný podklad pro rozhodnutí.
Nejistota měření se vztahuje k výsledku celého měření. Zahrnuje vliv měřidla i dalších podmínek, například opakovatelnosti, teploty nebo měřicího postupu. Ani kalibrovaný přístroj proto automaticky nezaručuje vhodnost každého měření provedeného v dílně.
Požadavky odvozujte z tolerance kontrolované součásti. Pro orientační ustavení může stačit jednodušší sestava, zatímco rozhodování o shodě výrobku vyžaduje doložený postup. Univerzální poměr mezi dělením stupnice a tolerancí nenahradí posouzení konkrétní úlohy.
Úchylkoměr: rozsah, dotek a způsob kontroly
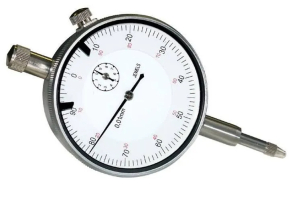
Úchylkoměr neboli měřicí hodinky převádí pohyb doteku na čitelný údaj. Využijete jej například při kontrole házení nebo při sledování změny polohy vůči zvolené referenci. Rozsah vybírejte podle očekávaného pohybu, potřebného předepnutí a možnosti bezpečně přiložit dotek.
Velký rozsah není automaticky výhodnější. Pokud sledujete malé změny, může být důležitější vhodné dělení, opakovatelnost a přehledný odečet. Zkontrolujte také možnost sledovat více otáček ručky, aby při měření nedošlo k záměně celkové hodnoty.
Rozlišujte přístroje s přímým pohybem měřicího dříku a páčkové úchylkoměry. Mají odlišnou geometrii doteku a podmínky správného použití. Nevhodný úhel může způsobit chybu výsledku; správnou polohu určujte podle návodu konkrétního přístroje.
Při kontrole házení zaznamenejte, kde a jak měříte. Výsledek může zahrnovat vliv součásti, jejího upevnění i zařízení, na kterém ji kontrolujete. Úchylkoměr tak pomůže odchylku odhalit, ale samotný odečet ještě neurčuje její příčinu.
Stojan je součástí měřicí sestavy
Tuhost stojanu ovlivňuje použitelnost úchylkoměru. Dlouhé vyložení, povolený kloub nebo nestabilní základna mohou změnit polohu doteku a znehodnotit odečet. Porovnávejte proto dosah, aretaci, jemné nastavení a způsob uchycení měřidla.
Magnetický měřicí stojan s jemným nastavením představuje praktické příslušenství pro práci na vhodném magneticky přitažlivém podkladu. Před objednáním ověřte kompatibilitu s vybraným úchylkoměrem a obsah dodávky. Samostatný stojan nemusí obsahovat měřicí hodinky.
Pokud potřebujete měřit na jiném podkladu nebo dosáhnout do hlubšího prostoru, řešte odpovídající upevnění a geometrii sestavy. Vyšší kvalita měřidla sama nevyřeší pružný držák nebo špatně dostupné měřicí místo.
Strojní vodováha: citlivost a vhodná základna
Strojní vodováha slouží k citlivému měření sklonu a k ustavování zařízení. U libelových provedení údaj v mm/m zpravidla vyjadřuje citlivost, tedy změnu sklonu odpovídající posunu bubliny o dílek. Vždy však ověřte, co konkrétní parametr v dokumentaci znamená; citlivost a chyba přístroje jsou rozdílné údaje.
Vyšší citlivost umožňuje rozeznat menší změnu sklonu, ale zvyšuje nároky na stabilní podmínky a správný odečet. Pro běžnou práci nemusí být nejcitlivější provedení nejpraktičtější. Rozhodujte podle požadavků na ustavení stroje.
Provedení základny musí odpovídat kontrolované ploše. Prizmatická základna může být užitečná na vhodných válcových plochách, zatímco délka vodováhy určuje, přes jakou část povrchu se opírá. Výsledek ovlivňují nečistoty i teplotní rozdíly. Kontrolu nulové polohy a případné měření v obrácené poloze provádějte podle návodu.
Odměřování: vybírejte kompletní kompatibilní systém
U odměřování začněte počtem sledovaných os a jejich skutečnými pojezdy. Rozlišujte měřicí délku snímače od jeho celkové stavební délky. Přístroj musí pokrýt požadovanou dráhu a současně se vejít do prostoru pro montáž.
Snímač, zobrazovací jednotka a kabeláž musí být vzájemně kompatibilní. Ověřte typ signálu, napájení, konektory, nastavení a případné adaptéry. Stejný vzhled konektoru není potvrzením funkčního propojení.
Funkce vybírejte podle stroje. U soustruhu může být užitečné zobrazení průměru, u frézky práce s referenčními body nebo dalšími výpočty. Zjistěte také, jak systém pracuje po vypnutí a jak obnovuje referenci. Tyto vlastnosti se mezi provedeními liší.
Montáž musí respektovat požadavky na ustavení snímače, mezery, vedení kabelů a ochranu před třískami či kapalinou. Odměřování může výrazně usnadnit práci, ale neopravuje opotřebené vedení ani další mechanické vady stroje. Související rozhodování rozvádí poradce k výběru soustruhu.
Analogové, nebo digitální provedení?
Analogový přístroj umožňuje dobře sledovat průběh změny pomocí ručky. Digitální provedení může nabídnout snadnější odečet, přepínání jednotek, práci s referencí nebo přenos dat. Konkrétní funkce však ověřte u vybraného modelu.
Digitální přístroj není automaticky přesnější. Porovnávejte specifikovanou chybu, rozsah a podmínky použití. V dílně sledujte také ochranu proti nečistotám, způsob napájení a čitelnost displeje. Pro zapisování výsledků ověřte dostupnost datového výstupu a potřebného příslušenství.
Rozhodovací tabulka
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| Kontrola házení a změn polohy | Rozsah úchylkoměru, chyba, dotek a tuhý stojan | Zámečnická dílna, údržba a obrábění |
| Ustavení stroje | Citlivost vodováhy, základna a předepsaný postup | Montáž a servis strojů |
| Sledování polohy os | Měřicí délky, kompatibilita a možnosti montáže | Obsluha soustruhů a frézek |
| Opakovaná kontrola stejných dílů | Snadné ustavení, reference a opakovatelnost sestavy | Pravidelná dílenská výroba |
| Doložení shody výrobku | Kalibrace, nejistota, měřicí postup a evidence | Výrobní kontrola a přejímka |
Kalibrace, nulování a kontrola funkce
Nulování nastaví výchozí údaj pro danou práci. Kalibrace stanovuje vztah mezi indikací a referenčními hodnotami za určených podmínek, včetně související nejistoty. Seřízení mění nastavení přístroje. Tyto úkony mají rozdílný účel a nelze je zaměňovat.
Pokud potřebujete kalibrační dokumentaci, dohodněte její rozsah před objednáním. Ověřte identifikaci měřidla, měřené body, výsledky, nejistotu a návaznost. Posouzení, zda měřidlo vyhovuje vašemu použití, musí odpovídat požadavkům kontroly.
Interval opakované kalibrace stanovujte podle používání, prostředí, dosavadních výsledků a významu měření. Vedle něj má smysl průběžná kontrola funkce a referenčních hodnot. Po pádu, poškození nebo neobvyklém chování je potřeba způsobilost měřidla znovu posoudit.
Provoz, skladování a celkové vybavení
Před měřením očistěte kontaktní plochy a zkontrolujte stav doteku i upevnění. U přesné práce počítejte s teplotou obrobku a přístroje. Součást právě odebraná z obrábění může poskytovat jiný výsledek než po teplotním ustálení.
Pro přenosná měřidla je užitečné ochranné pouzdro a oddělené uložení. Údržbu a ochranu proti korozi provádějte podle výrobce. U instalovaných systémů zahrňte do rozpočtu držáky, kabely, kryty a montáž. U kontrolních měřidel přidejte stojan, vhodnou referenci a případné kalibrační služby.
Jakou sestavu tedy zvolit?
Pro kontrolu odchylek posuzujte úchylkoměr společně s držákem a postupem. Pro ustavení stroje vybírejte vodováhu podle požadované citlivosti a opěrné plochy. Pro sledování os potřebujete kompatibilní odměřovací sestavu. U přejímací kontroly doplňte dokumentaci a ověření vhodnosti měření pro toleranci výrobku.
Nejčastější chyby při výběru
- Záměna rozlišení a chyby: jemný údaj nezaručuje stejně malou odchylku výsledku.
- Nesprávný účel přístroje: odměřování polohy nenahrazuje kontrolu hotového dílu.
- Podcenění stojanu: nestabilní upevnění může znehodnotit měření.
- Záměna nulování a kalibrace: nastavená nula nepotvrzuje správnost celého rozsahu.
- Neověřená kompatibilita: snímač a displej nemusí spolupracovat ani při podobném konektoru.
- Opomenutí prostředí: nečistoty, teplota a manipulace ovlivňují použitelnost sestavy.
Často kladené otázky
Znamená dělení 0,01 mm stejnou přesnost?
Ne. Jde o údaj o dělení nebo rozlišení. Dovolenou chybu hledejte samostatně a vhodnost měření posuzujte podle celé sestavy a pracovního postupu.
Je digitální měřidlo lepší než analogové?
Záleží na úloze. Digitální může usnadnit odečet a záznam, analogové sledování průběhu změny. Rozhodujte podle parametrů a funkcí konkrétního modelu.
Stačí před prací nastavit nulu?
Nulování připraví referenci pro měření. Nenahrazuje kontrolu funkce ani kalibraci, která zjišťuje vztah indikace k referenčním hodnotám.
Odstraní odměřování vůle ve stroji?
Neodstraňuje mechanickou závadu. Podle způsobu snímání může lépe zobrazovat polohu, ale stav vedení, pohonů a upnutí je potřeba řešit samostatně.
Co připravit pro doporučení vhodného přístroje?
Popište měřenou veličinu, rozsah, toleranci, přístup k měřicímu místu a podmínky v dílně. U odměřování přidejte model stroje, pojezdy os, prostor pro montáž a stávající elektroniku.
Prohlédněte si nabídku měřicích přístrojů a vybírejte podle konkrétní práce. S volbou přístroje, kompatibilního příslušenství a odměřování vám pomůžeme na základě vašeho zadání.
Autor článku: Tomas Gerlich