- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku přímou brusku
Jak vybrat aku pásovou brusku
Jak vybrat aku vibrační brusku
Jak vybrat aku multifunkční brusku
Jak vybrat aku úhlovou brusku
Jak vybrat aku excentrickou brusku
Jak vybrat aku pilu na stavební materiály
Jak vybrat aku ponornou pilu
Jak vybrat aku pokosovou pilu
Jak vybrat aku pilu ocasku
Jak vybrat aku přímočarou pilu
Jak vybrat aku okružní pilu
Jak vybrat aku řetězovou pilu
Jak vybrat sadu aku nářadí
Jak vybrat aku vyžínač
Jak vybrat aku vrtačku
Jak vybrat aku vrtací a bourací kladivo
Jak vybrat aku brusku
Jak vybrat baterii a nabíječku
Jak vybrat aku rázový utahovák
Jak vybrat aku leštičku
Jak vybrat aku šroubovák
Jak vybrat aku hřebíkovačku
Jak vybrat aku svítilnu
Jak vybrat aku pistoli
Jak vybrat aku rádio
Jak vybrat aku pilu
Jak vybrat aku zahradní vysavač a foukač
Jak vybrat aku nůžky
Jak vybrat aku vysavač
Jak vybrat aku hoblík
Jak vybrat aku kompresor
Jak vybrat aku hydraulické lisy a kleště
Jak vybrat aku postřikovač
Jak vybrat aku horkovzdušnou pistoli
Jak vybrat aku míchadlo
Jak vybrat aku ráčnu
Jak vybrat aku čerpadlo na vodu
Jak vybrat aku tlakovou myčku
Jak vybrat aku frézku
Jak vybrat aku ventilátor
Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Jak vybrat adsorpční odvlhčovač
Jak vybrat průmyslový ventilátor
Jak vybrat profesionální odvlhčovač
Jak vybrat poloprofesionální odvlhčovač
Jak vybrat domácí odvlhčovač
Jak vybrat plynové topidlo
Jak vybrat teplovzdušná kamna
Jak vybrat naftové topidlo
Jak vybrat infračervené topidlo
Jak vybrat elektrické topidlo
Jak vybrat topný panel
Jak vybrat zvedací techniku
Jak vybrat manipulační techniku
Jak vybrat topidlo
Jak vybrat odvlhčovač vzduchu
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak správně vybrat měniče napětí?
Jak vybrat paletový vozík
Jak vybrat startovací kabely
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Jak vybrat stojanovou vrtačku
Jak vybrat soustruh
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
Výběr startovacího vozíku a nabíječky
Nabíjecí vozíky - startování
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na živý plot
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat elektrický hoblík
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
-
Elektrické nářadí a nástroje pro řemeslné práce
Jak vybrat radiální vrtačku
Jak vybrat sukovací vrtačku
Jak vybrat závitořez
Jak vybrat příklepovou vrtačku
Jak vybrat vrtačku bez příklepu
Jak vybrat sponkovačku
Jak vybrat drážkovačku
Jak vybrat vrtačku
Jak vybrat elektrický hoblík
Jak vybrat stojanou vrtačku
Jak vybrat pájku
Jak vybrat stavební míchadlo
Jak vybrat řezačku na dlažbu
Jak vybrat elektrické nůžky na plech
Jak vybrat magnetickou vrtačku
Jak vybrat elektrickou frézku
Jak vybrat bourací kladivo
Jak vybrat polyfúzní svářečku
Jak vybrat elektrický šroubovák
Jak vybrat řezačku polystyrenu
Jak vybrat rázový utahovák
Jak vybrat pokosovou pilu
Jak vybrat elektrické nářadí?
Jak vybrat řezačku polystyrenu
Jak vybrat drážkovačku
Vrtačky - Váš nezbytný společník při práci
Jak vybrat vrtací kladivo
Jak vybrat příklepovou vrtačku
Jak vybrat páječku
- Elektrocentrály, elektrické generátory a vše okolo
- Kompresory a vzduchotechnika
-
Kovoobráběcí stroje a nástroje
Jak vybrat talířovou brusku na kov
Jak vybrat brusku pro mokré a suché broušení
Jak vybrat kombinovanou brusku
Jak vybrat dvoukotoučovou brusku
Jak vybrat Thermdrill
Jak vybrat nůžky na plech
Jak vybrat stojanovou vrtačku 230 V
Jak vybrat dílenský lis
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Nejlepší excentrická bruska: Co to je, jak se používá a proč byste ji měli mít?
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
Jak vybrat vibrační brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat frézku na kov
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Jak vybrat vibrační desku
Stavební míchačky Lescha
Jak vybrat vibrátor betonu?
Jak vybrat brusky na sádrokarton?
Jak vybrat řezačky na dlažbu?
Jak vybrat bourací kladivo
-
Svářování, svařovací technologie a technika spojování materiálů
Jak vybrat CNC řezací automat
Jak vybrat ochranné zástěny
Jak vybrat čištění nerezi po svařování
Jak vybrat TIG hořák
Jak vybrat svařovací hořák MIG/MAG
Jak vybrat odsavač svařovacích zplodin
Jak vybrat svářecí kuklu
Jak vybrat svářecí stůl
Jak vybrat wolframovou elektrodu
Jaké jsou metody svařování?
Jak vybrat svářečku či invertor?
Co je to invertor
Rady při koupi svářečky - MIG-MAG(Co2)
Svárové spoje
Rady při koupi svářečky - Invertor
- Poradna pro zahradní techniku

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)




Jak vybrat svařovací hořák MIG/MAG
Vytvořen 13.10.2026 (Aktualizace 13.10.2026)
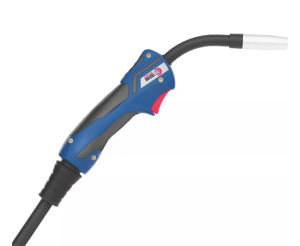
Svařovací hořák MIG/MAG vede do místa svaru svařovací drát, elektrický proud a ochranný plyn. Je proto přímou součástí celého svařovacího procesu, nikoli pouze držákem spotřebních dílů. Nevhodně zvolený hořák se může nadměrně zahřívat, zhoršovat podávání drátu nebo omezit výkon svářečky, zatímco zbytečně robustní model bývá těžší a hůře se s ním pracuje v koutových svarech a stísněných místech.
Při výběru rozhoduje především způsob připojení ke svářečce, proudové zatížení a zatěžovatel, typ chlazení, průměr a materiál drátu a délka kabelového svazku. Důležitá je také dostupnost odpovídajících průvlaků, plynových hubic, bowdenů a dalších spotřebních dílů. Označení řady, například 15, 25 nebo 36, může pomoci při základní orientaci, ale samo o sobě nenahrazuje kontrolu technických údajů konkrétního hořáku.
Rychlé doporučení: Pro občasné opravy a svařování menšími proudy zpravidla vyhovuje lehký vzduchem chlazený hořák. Pro pravidelnou zámečnickou práci volte robustnější vzduchem chlazený model s dostatečnou proudovou rezervou. Při dlouhých svarech, vysokých proudech nebo sériové výrobě zvažte kapalinou chlazený hořák, pokud svářečka disponuje kompatibilní chladicí jednotkou. Před objednáním vždy ověřte typ přípojky a kompatibilitu spotřebních dílů.
1. Nejprve ověřte připojení ke svářečce
První rozhodnutí není otázkou výkonu, ale mechanické a elektrické kompatibility. Řada samostatných MIG/MAG hořáků používá centrální EURO konektor, který sdružuje přívod proudu, plynu, drátu a ovládacího signálu. Hořák lze ze stroje odpojit, což usnadňuje jeho výměnu, servis i volbu jiné délky. Pokud má vaše svářečka odpovídající zásuvku, vybírejte mezi hořáky MIG/MAG s EURO konektorem.
U menších nebo konstrukčně jednodušších poloautomatů může být kabelový svazek připojen přímo uvnitř stroje. Náhradní pevně připojený hořák MIG/MAG proto nelze vybírat pouze podle vzhledu rukojeti. Musí odpovídat konkrétní svářečce, způsobu připojení vodičů, přívodu plynu, ovládání spouště i vedení drátu. Pokud výrobce kompatibilitu nepotvrzuje, je bezpečnější poradit se se servisem.
Kapalinou chlazený hořák potřebuje kromě běžných přívodů také funkční okruh chladicí kapaliny. Nestačí jej připojit ke stroji bez chladicí jednotky. Zkontrolujte proto přípojky, požadovaný průtok a tlak kapaliny i kapalinu předepsanou výrobcem zdroje nebo chladiče.
2. Proud hořáku porovnávejte se zatěžovatelem
Jmenovitý proud udává, jaké elektrické zatížení hořák zvládne za podmínek stanovených výrobcem. Nikdy jej neposuzujte bez zatěžovatele. Hořák s vysokým proudem uvedeným při krátkém pracovním cyklu nemusí být vhodnější než model s nižším proudem, ale vyšším zatěžovatelem.
Porovnávejte údaje při stejném ochranném plynu. Výrobci mohou uvádět odlišné proudové zatížení pro čisté CO2 a pro směsný plyn, například M21. Rozdíl může být významný. U pulzního svařování se navíc může přípustné zatížení snížit, proto se řiďte dokumentací konkrétního hořáku a svařovacího zdroje.
Praktická rezerva je důležitá zejména tehdy, když často svařujete blízko maximálního proudu stroje, vytváříte dlouhé svary nebo pracujete v sériích. Hořák by neměl být trvale nejslabším článkem sestavy. Současně však není účelné pořizovat nejtěžší dostupný model k malému stroji používanému hlavně na tenké plechy.
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| Krátké svary a občasné opravy | Lehký vzduchem chlazený hořák, snadná manipulace, dostupné spotřební díly | Domácí dílna, údržba a drobné karosářské práce |
| Pravidelná zámečnická výroba | Proudová rezerva, odpovídající zatěžovatel, robustní kabelový svazek a ergonomie | Živnostník a menší výrobní provoz |
| Dlouhé svary a vysoké proudy | Kapalinové chlazení, kompatibilní chladič a dostatečný výkon celé sestavy | Sériová a průmyslová výroba |
| Časté svařování v rozích a nad hlavou | Nízká hmotnost, ohebný svazek, vhodný tvar rukojeti a krku hořáku | Montáže a členité konstrukce |
| Svařování hliníkovým drátem | Vhodný bowden, průvlak, podávací kladky a co nejstabilnější podávání měkkého drátu | Výroba z hliníku a jeho slitin |
3. Vzduchem, nebo kapalinou chlazený hořák?
Vzduchem chlazený hořák
Vzduchem chlazené provedení odvádí teplo konstrukcí hořáku a kabelového svazku. Je jednodušší, lehčí a nepotřebuje chladicí jednotku ani hadice s kapalinou. Dobře se hodí pro běžné opravy, montáže a přerušovanou zámečnickou práci. Při dlouhodobém svařování vysokým proudem však může být rukojeť i přední část hořáku výrazněji tepelně namáhána.
Větší vzduchem chlazený hořák obvykle nabídne vyšší zatížitelnost, ale současně bude těžší a méně obratný. Při práci na tenkých pleších proto může být pohodlnější menší model, pokud jeho proudové parametry bezpečně pokrývají nastavení svářečky.
Kapalinou chlazený hořák
Kapalinou chlazené hořáky MIG/MAG jsou určené především pro dlouhé pracovní cykly a vyšší proudy. Proudící kapalina účinněji odvádí teplo z přední části hořáku, což může zlepšit komfort obsluhy a snížit tepelné namáhání spotřebních dílů.
Toto řešení je složitější a vyžaduje správně připojenou a udržovanou chladicí jednotku. Před spuštěním zkontrolujte průtok, těsnost okruhu a stav kapaliny. Hořák nikdy neprovozujte bez předepsaného chlazení a při obsluze i údržbě dodržujte návod výrobce.
4. Zvolte správný průměr a materiál drátu
Rozsah podporovaných průměrů drátu musí odpovídat konkrétnímu hořáku. Stejně důležitá je shoda spotřebních dílů: průměru drátu musí odpovídat kontaktní průvlak, bowden i drážka podávací kladky. Příliš těsný nebo opotřebený průvlak zvyšuje odpor podávání, zatímco příliš velká vůle může zhoršit přenos proudu a stabilitu oblouku.
Pro ocelové a jiné tvrdší dráty se běžně používá ocelový vodicí bowden v provedení odpovídajícím konstrukci hořáku. Pro hliník a jiné měkké dráty se používá vhodné plastové vedení, například PTFE, které omezuje tření a poškozování drátu. Materiál vedení, jeho vnitřní průměr a délku vždy vybírejte podle doporučení výrobce. V nabídce lze samostatně dohledat bowdeny do MIG/MAG hořáků.
Při svařování hliníku zkontrolujte také vhodnost podávacích kladek a průvlaku. Delší kabel zvyšuje nároky na spolehlivé vedení měkkého drátu. Pokud se drát v běžném hořáku podává nestabilně, může být pro náročnější aplikaci vhodné specializované řešení s podporou podávání u rukojeti. Potřebný materiál zvolte mezi svařovacími dráty MIG/MAG.
5. Jak dlouhý kabelový svazek zvolit
Krátký svazek bývá lehčí, snadněji se vede a vytváří menší odpor při podávání drátu. Hodí se ke kompaktnímu pracovnímu místu, kde lze svářečku postavit blízko svařence. Delší hořák zvětší pracovní dosah a omezí nutnost přesouvat stroj, ale přidává hmotnost a klade vyšší nároky na správné narovnání a stav bowdenu.
V aktuální nabídce se u hořáků s EURO konektorem objevují zejména délky 3, 4 a 5 metrů, zatímco některé pevné hořáky jsou kratší. Nevybírejte nejdelší variantu automaticky. Pro stabilní podávání nechte kabel při práci co nejméně stočený a vyvarujte se ostrých ohybů.
6. Spotřební díly a ergonomie ovlivňují každodenní práci
Před nákupem zjistěte, zda jsou pro danou typovou řadu dostupné kontaktní průvlaky, držáky průvlaků, rozdělovače plynu, plynové hubice, bowdeny a případně náhradní krk. Souhrn těchto položek najdete v kategorii příslušenství pro hořáky MIG/MAG. Spotřební díl musí odpovídat nejen průměru drátu, ale také závitu, délce a konkrétní řadě hořáku.
U hořáku používaného několik hodin denně nepodceňujte hmotnost rukojeti a kabelu, polohu spouště, ohebnost svazku ani kloub u rukojeti. Robustnější model s velkou výkonovou rezervou nemusí být nejpohodlnější pro práci nad hlavou. Pokud je to možné, porovnejte také dostupnost servisu a náhradních dílů, protože opotřebený kabelový svazek nebo poškozená spoušť mohou vyřadit celý hořák z provozu.
Jaký hořák tedy zvolit?
- Kompaktní svářečka s pevným hořákem: hledejte výslovně kompatibilní náhradní díl pro konkrétní model stroje.
- Běžný EURO konektor a občasné svařování: zvolte lehký vzduchem chlazený hořák, jehož zatížení s rezervou pokrývá používaný proud.
- Každodenní zámečnická práce: upřednostněte robustnější vzduchem chlazený model, dobrou ergonomii a snadno dostupné spotřební díly.
- Dlouhé svary a vysoké zatížení: použijte kapalinou chlazený hořák a ověřte parametry chladicí jednotky.
- Hliník a měkké dráty: zkontrolujte celý podávací systém od kladek přes bowden až po průvlak; samotná výměna hořáku nemusí stačit.
Pokud současně vybíráte nový zdroj, pomůže vám poradna jak vybrat svářečku či invertor. Hořák, podavač, svařovací zdroj a případná chladicí jednotka musí tvořit vzájemně kompatibilní celek.
Nejčastější chyby při výběru
- Objednání EURO hořáku ke svářečce s pevným nebo nestandardním připojením.
- Porovnávání maximálního proudu bez kontroly zatěžovatele a použitého ochranného plynu.
- Volba příliš slabého hořáku k výkonnému zdroji bez potřebné proudové rezervy.
- Použití kapalinou chlazeného hořáku bez vhodné chladicí jednotky nebo bez kontroly průtoku.
- Výběr nejdelšího kabelu bez ohledu na hmotnost, pohyb po pracovišti a podávání drátu.
- Použití nesprávného bowdenu, průvlaku nebo kladek pro průměr a materiál svařovacího drátu.
- Nákup hořáku bez ověření dostupnosti kompatibilních spotřebních a náhradních dílů.
Časté dotazy k hořákům MIG/MAG
Mohu ke svářečce připojit libovolný hořák s EURO konektorem?
Mechanická shoda konektoru je základ, ale je nutné ověřit také výkonové parametry hořáku, průměr drátu, ovládání spouště a případné kapalinové chlazení. Hořák musí být vhodný pro používaný zdroj i svařovací režim.
Je větší číslo v označení hořáku vždy lepší?
Ne. Označení pomáhá rozlišovat výrobkovou řadu, ale rozhodující jsou hodnoty uvedené výrobcem pro konkrétní plyn a zatěžovatel. Větší hořák navíc obvykle znamená vyšší hmotnost a horší přístup do úzkých míst.
Jakou délku hořáku vybrat?
Pro dílenský stůl a mobilní svářečku zpravidla stačí kratší svazek. Delší variantu volte, pokud potřebujete větší dosah a stroj nelze přesouvat. U měkkých drátů věnujte zvýšenou pozornost kvalitě vedení a co nejrovnějšímu uložení kabelu.
Kdy se vyplatí kapalinou chlazený hořák?
Především při pravidelném svařování vysokými proudy, dlouhých svarech a vysokém pracovním vytížení. Podmínkou je kompatibilní chladicí okruh. Pro krátké a občasné práce bývá jednodušší vzduchem chlazené provedení praktičtější.
Proč se drát v hořáku zadrhává?
Příčinou může být znečištěný, poškozený nebo nesprávně zvolený bowden, ostré ohnutí kabelu, nevhodný průvlak, přílišný přítlak kladek nebo nesoulad mezi díly a průměrem drátu. Kontrolujte celý podávací systém, ne pouze konec hořáku.
Lze jedním hořákem svařovat ocel i hliník?
Pokud to dovolují parametry hořáku a zdroje, je to možné, ale obvykle je nutné upravit podávací cestu. Pro hliník se používá odpovídající plastové vedení, vhodné kladky a průvlak určený pro daný drát. Přesnou sestavu ověřte podle dokumentace výrobce.
Závěrečné doporučení
Nejdříve zjistěte typ připojení své svářečky, potom porovnejte proud a zatěžovatel při používaném ochranném plynu. Následně vyberte chlazení, délku svazku a vedení odpovídající materiálu drátu. Nakonec ověřte dostupnost spotřebních dílů a komfort při práci. Všechny hlavní varianty najdete v kategorii svařovací hořáky MIG/MAG. Pokud si nejste kompatibilitou jisti, připravte si přesné označení svářečky, fotografii přípojky, používaný proud a průměr drátu a obraťte se na odbornou podporu.
Autor článku: Tomas Gerlich