- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku přímou brusku
Jak vybrat aku pásovou brusku
Jak vybrat aku vibrační brusku
Jak vybrat aku multifunkční brusku
Jak vybrat aku úhlovou brusku
Jak vybrat aku excentrickou brusku
Jak vybrat aku pilu na stavební materiály
Jak vybrat aku ponornou pilu
Jak vybrat aku pokosovou pilu
Jak vybrat aku pilu ocasku
Jak vybrat aku přímočarou pilu
Jak vybrat aku okružní pilu
Jak vybrat aku řetězovou pilu
Jak vybrat sadu aku nářadí
Jak vybrat aku vyžínač
Jak vybrat aku vrtačku
Jak vybrat aku vrtací a bourací kladivo
Jak vybrat aku brusku
Jak vybrat baterii a nabíječku
Jak vybrat aku rázový utahovák
Jak vybrat aku leštičku
Jak vybrat aku šroubovák
Jak vybrat aku hřebíkovačku
Jak vybrat aku svítilnu
Jak vybrat aku pistoli
Jak vybrat aku rádio
Jak vybrat aku pilu
Jak vybrat aku zahradní vysavač a foukač
Jak vybrat aku nůžky
Jak vybrat aku vysavač
Jak vybrat aku hoblík
Jak vybrat aku kompresor
Jak vybrat aku hydraulické lisy a kleště
Jak vybrat aku postřikovač
Jak vybrat aku horkovzdušnou pistoli
Jak vybrat aku míchadlo
Jak vybrat aku ráčnu
Jak vybrat aku čerpadlo na vodu
Jak vybrat aku tlakovou myčku
Jak vybrat aku frézku
Jak vybrat aku ventilátor
Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Jak vybrat hydraulický naviják
Jak vybrat aku naviják
Jak vybrat lanový hupcuk
Jak vybrat ruční lanový napínák
Jak vybrat elektrický naviják 12 V a 24 V
Jak vybrat ruční naviják
Jak vybrat elektrický lanový zvedák
Jak vybrat lanový zvedák a naviják
Jak vybrat odhlučněný kompresor
Jak vybrat nabíječku pro EFB baterii
Jak vybrat zvedák a hever
Jak vybrat hydraulický zvedací válec
Jak vybrat hydraulický patkový zvedák
Jak vybrat pákový zvedák
Jak vybrat zvedák převodovky
Jak vybrat pneumatický měchový zvedák
Jak vybrat pojízdný hydraulický zvedák
Jak vybrat hydraulický panenkový zvedák
Jak vybrat přísavky na sklo
Jak vybrat paletový vozík
Jak vybrat zvedák sádrokartonových desek
Jak vybrat vozík na deskový materiál
Jak vybrat transportní plošinu
Jak vybrat zvedací stůl
Jak vybrat ruční přepravní vozík
Jak vybrat ruční vysokozdvižný vozík
Jak vybrat rudl
Jak vybrat dílenský nábytek
Jak vybrat skříň na nářadí
Jak vybrat sestavu dílenského nábytku
Jak vybrat regál do dílny
Jak vybrat dílenský vozík bez nářadí
Jak vybrat dílenský vozík s nářadím
Jak vybrat dílenský vozík
Jak vybrat plynový infrazářič
Jak vybrat naftové infračervené topidlo
Jak vybrat elektrické infračervené topidlo
Jak vybrat naftové topidlo s přímým spalováním
Jak vybrat naftové topidlo s nepřímým spalováním
Jak vybrat plynová kamna
Jak vybrat plynový teplomet
Jak vybrat plynové topidlo s ventilátorem
Jak vybrat olejový radiátor
Jak vybrat akumulační přímotop
Jak vybrat elektrické topidlo s ventilátorem
Jak vybrat podlahový ventilátor
Jak vybrat radiální ventilátor
Jak vybrat axiální ventilátor
Jak vybrat stavební a průmyslový odvlhčovač
Jak vybrat pracovní kozy a podstavce
Jak vybrat truhlářskou hoblici
Jak vybrat skládací pracovní stůl
Jak vybrat dílenský stůl a ponk
Jak vybrat pracovní stůl
Jak vybrat adsorpční odvlhčovač
Jak vybrat průmyslový ventilátor
Jak vybrat domácí odvlhčovač
Jak vybrat plynové topidlo
Jak vybrat naftové topidlo
Jak vybrat infračervené topidlo
Jak vybrat elektrické topidlo
Jak vybrat topný panel
Jak vybrat zvedací techniku
Jak vybrat manipulační techniku
Jak vybrat topidlo
Jak vybrat odvlhčovač vzduchu
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat kombinovaný dřevoobráběcí stroj
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
-
Elektrické nářadí a nástroje pro řemeslné práce
Jak vybrat sukovací vrtačku
Jak vybrat závitořez
Jak vybrat příklepovou vrtačku
Jak vybrat vrtačku bez příklepu
Jak vybrat sponkovačku
Jak vybrat drážkovačku
Jak vybrat vrtačku
Jak vybrat elektrický hoblík
Jak vybrat stojanou vrtačku
Jak vybrat pájku
Jak vybrat stavební míchadlo
Jak vybrat řezačku na dlažbu
Jak vybrat elektrické nůžky na plech
Jak vybrat elektrickou frézku
Jak vybrat bourací kladivo
Jak vybrat polyfúzní svářečku
Jak vybrat elektrický šroubovák
Jak vybrat řezačku polystyrenu
Jak vybrat rázový utahovák
Jak vybrat pokosovou pilu
Jak vybrat elektrické nářadí?
Vrtačky - Váš nezbytný společník při práci
Jak vybrat vrtací kladivo
- Elektrocentrály, elektrické generátory a vše okolo
-
Kompresory a vzduchotechnika
Jak vybrat stacionární kompresor V
Jak vybrat stacionární kompresor H
Jak vybrat kompresor bez sušičky
Jak vybrat tlakovou nádobu
Jak vybrat kompresor do auta
Jak vybrat stacionární kompresor
Jak vybrat šroubový kompresor
Jak vybrat bezolejový kompresor
Jak vybrat olejový kompresor
Jak vybrat kompresor
Vše ohledně kompresoru do auta
-
Kovoobráběcí stroje a nástroje
Jak vybrat kompresor se sušičkou
Jak vybrat brusku na kulato
Jak vybrat strojní závitovací sadu
Jak vybrat soupravy k ohýbačkám
Jak vybrat sklíčidlo a trn
Jak vybrat segmenty k ohýbačkám
Jak vybrat sadu pro upínání
Jak vybrat rolny pro signovačku
Jak vybrat redukční pouzdro
Jak vybrat otočný stůl
Jak vybrat otočný hrot
Jak vybrat horní lištu k ohýbačce
Jak vybrat příslušenství pro kovoobráběcí stroje
Jak vybrat křížový a víceosý svěrák
Jak vybrat otočný a naklápěcí svěrák
Jak vybrat přesný modulární svěrák
Jak vybrat hydraulický strojní svěrák HMS
Jak vybrat strojní svěrák FMSN
Jak vybrat strojní svěrák FMS
Jak vybrat strojní svěrák VMQ
Jak vybrat strojní svěrák BSI
Jak vybrat strojní svěrák BMP
Jak vybrat strojní svěrák BME
Jak vybrat hydraulické nůžky na plech
Jak vybrat kombinované nůžky
Jak vybrat prostřihovačku plechu
Jak vybrat tabulové nůžky
Jak vybrat nůžky na profily a tyče
Jak vybrat pákové nůžky
Jak vybrat digitální odměřování
Jak vybrat měřidla
Jak vybrat CNC router
Jak vybrat CNC laser
Jak vybrat CNC frézku
Jak vybrat signovačku a obrubovačku
Jak vybrat ohýbačku profilů
Jak vybrat ohýbačku trubek
Jak vybrat ohýbačku plechu
Jak vybrat pásovou pilu na kov
Jak vybrat kotoučovou pilu na kov
Jak vybrat pilu na kov
Jak vybrat příslušenství k magnetické vrtačce
Jak vybrat ruční a nožní hydraulický lis
Jak vybrat hydraulicko-pneumatický lis
Jak vybrat stolní hydraulický lis
Jak vybrat hydraulický dílenský lis
Jak vybrat ruční mechanický lis
Jak vybrat zakružovačku profilů
Jak vybrat elektrickou zakružovačku
Jak vybrat ruční zakružovačku plechu
Jak vybrat vibrační brusku
Jak vybrat úhlovou brusku
Jak vybrat stolní brusku
Jak vybrat přímou brusku
Jak vybrat pásovou brusku
Jak vybrat lešticí brusku
Jak vybrat kartáčovou brusku
Jak vybrat brusku na vrtáky
Jak vybrat brusku na sádrokarton
Jak vybrat brusku na plocho
Jak vybrat brusku pilových kotoučů
Jak vybrat oscilační brusku
Jak vybrat multifunkční brusku
Jak vybrat z ostatních brusek
Jak vybrat nástrojářskou frézku
Jak vybrat vrtačko-frézku
Jak vybrat stolní frézku
Jak vybrat CNC soustruh
Jak vybrat univerzální soustruh
Jak vybrat kombinovaný soustruh
Jak vybrat stolní soustruh
Jak vybrat talířovou brusku na kov
Jak vybrat brusku pro mokré a suché broušení
Jak vybrat kombinovanou brusku
Jak vybrat dvoukotoučovou brusku
Jak vybrat Thermdrill
Jak vybrat nůžky na plech
Jak vybrat stojanovou vrtačku 230 V
Jak vybrat dílenský lis
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Stavební míchačky Lescha
Jak vybrat brusky na sádrokarton?
-
Svářování, svařovací technologie a technika spojování materiálů
Jak vybrat svářecí kuklu s filtrační jednotkou
Jak vybrat samostmívací kuklu
Jak vybrat CNC řezací automat
Jak vybrat ochranné zástěny
Jak vybrat čištění nerezi po svařování
Jak vybrat TIG hořák
Jak vybrat svařovací hořák MIG/MAG
Jak vybrat odsavač svařovacích zplodin
Jak vybrat svářecí kuklu
Jak vybrat svářecí stůl
Jak vybrat wolframovou elektrodu
Jaké jsou metody svařování?
Jak vybrat svářečku či invertor?
Co je to invertor
Rady při koupi svářečky - MIG-MAG(Co2)
Svárové spoje
Rady při koupi svářečky - Invertor
- Poradna pro zahradní techniku
-
Nabíječky autobaterií a startovací zdroje
Jak vybrat startovací kabely
Jak vybrat tester autobaterie
Jak vybrat měnič napětí
Jak vybrat nabíječku autobaterií s pomocným startem
Jak vybrat nabíječku autobaterií 24 V
Jak vybrat nabíječku autobaterie 12 V
Jak vybrat nabíječku baterií 6 V
Jak vybrat nabíječku autobaterie
Jak vybrat profesionální startovací stanici
Jak vybrat startovací vozík s nabíječkou
Jak vybrat startovací booster
Jak vybrat kapesní startovací zdroj
Jak vybrat startovací zdroj
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Nabídka pro vás


Jak vybrat brusku na kulato
Vytvořen 29.10.2026 (Aktualizace 29.10.2026)
Bruska na kulato slouží k přesnému dokončování rotačních ploch, například průměrů hřídelí, čepů, pouzder nebo otvorů. Uplatní se ve výrobě, nástrojárně i při opravách součástí, u kterých záleží na rozměru, geometrickém tvaru a kvalitě povrchu. Podle konstrukce a vybavení umožňuje vnější broušení, vnitřní broušení nebo zpracování kuželových ploch.
Při výběru rozhoduje především požadovaná operace, rozměry a hmotnost obrobku, způsob upnutí, tolerance a rozsah vybavení. Důležité jsou také materiál a jeho tvrdost, četnost práce, chlazení a podmínky instalace. Výběr proto začněte výkresem reprezentativní součásti, nikoli porovnáváním samotného výkonu motoru.
Rychlé doporučení:
- Pro vnější průměry hřídelí a čepů posuzujte hrotovou brusku podle délky broušení, rozsahu průměrů a vhodného podepření.
- Pro přesné otvory ověřte vnitřní brusné zařízení, průměrový rozsah, dosažitelnou hloubku a vhodnost upnutí.
- Pro kusovou práci a opravy sledujte snadnost přestavování, přístup k obrobku a vybavení pro různé zakázky.
- Pro opakovanou výrobu přidejte požadavky na automatizaci pracovního cyklu, kontrolu rozměru a čas výměny součástí.
Nejprve rozlište broušení na kulato, na plocho a odjehlování
Pro válcovou plochu hřídele nebo otvor pouzdra potřebujete stroj a upnutí určené k odpovídajícímu rotačnímu broušení. Rozhodující je řízený vztah mezi osou obrobku a brusným nástrojem. Pouhé obroušení povrchu rotační součásti ještě neznamená dosažení požadované kruhovitosti nebo válcovitosti.
Pokud potřebujete dokončovat rovinné plochy desek, přípravků nebo podložek, porovnejte brusky na plocho. Odstranění otřepů a sjednocení povrchu na širokopásovém stroji představuje další odlišnou úlohu. Tyto stroje proto neporovnávejte jako zaměnitelné varianty pouze podle zařazení v nabídce.
Rozdíly v pracovním rozsahu a upínání rovinných součástí vysvětluje poradce Jak vybrat brusku na plocho. Pro výběr brusky na kulato pokračujte popisem konkrétních rotačních ploch, které chcete dokončovat.
Vnější a vnitřní broušení mají vlastní omezení
Vnější válcové a kuželové plochy
U vnějšího broušení určete průměr, délku obráběné plochy a její polohu vůči osazením, přírubám nebo zápichům. Kotouč musí mít k ploše přístup a prostor pro požadovaný pohyb. Rozměrově vyhovující hřídel proto nemusí být automaticky zpracovatelná v každém místě.
Pro kuželové plochy ověřte způsob nastavení úhlu a pracovní rozsah konkrétní sestavy. Natočení stolu, obrobkového vřeteníku a brusné hlavy jsou různé funkce. Nepřenášejte úhlový údaj jedné části stroje na jinou.
Vnitřní broušení otvorů
U otvoru potřebujete znát průměr, hloubku, případné osazení a požadovaný přístup brusného nástroje. Vedle kapacity stroje rozhodují rozměry vnitřního brusného tělesa, držáku a upnutí obrobku. Malý průměr a velká hloubka tvoří jiné zadání než krátký, široký otvor.
Označení „univerzální bruska“ samo nepotvrzuje, že všechny potřebné součásti vnitřního broušení dostanete v základní dodávce. Vyžádejte si seznam vybavení a potvrzení vhodnosti pro konkrétní otvor. Jednotlivá katalogová maxima nemusí být použitelná současně.
Pracovní rozsah: délka broušení není pojezd stolu
V technických údajích rozlišujte délku broušení, vzdálenost mezi hroty, maximální pojezd stolu a prostor pro upnutí. Každý parametr popisuje jinou část kapacity stroje. Dlouhý pojezd nezaručuje stejně dlouhou broušenou plochu.
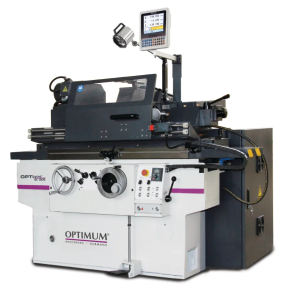
Rozdíl ukazuje například univerzální hrotová bruska OPTIgrind GC 1305, která je zastoupena v nabídce. Dodavatel u ní uvádí následující hodnoty:
| Parametr | Uvedená hodnota | Co zkontrolovat při výběru |
|---|---|---|
| Délka broušení | 500 mm | Délku skutečně obráběné plochy a přístup kotouče |
| Maximální pojezd pracovního stolu | 640 mm | Potřebný pohyb celé upnuté sestavy |
| Průměr broušení bez lunety | 8–200 mm | Rozměry obrobku při odpovídajícím způsobu upnutí |
| Průměr broušení s lunetou | 8–60 mm | Kapacitu při použití podpěry |
Tabulka také ukazuje, proč nestačí sledovat největší uvedený průměr. Použití lunety mění pracovní podmínky a může mít vlastní rozměrové omezení. Prodejci proto sdělte celkovou geometrii součásti a způsob, jakým ji potřebujete podepřít.
Upnutí a podepření přizpůsobte součásti
U práce mezi hroty ověřte vhodnost obrobku pro tento způsob upnutí, jeho celkovou délku a dovolenou hmotnost. Zohledněte také přenos otáčení. Příprava součásti před broušením musí odpovídat zamýšlenému technologickému postupu.
U součásti upnuté ve sklíčidle posuzujte přesah, přístup nástroje a podmínky zatížení vřeteníku. Hmotnost dovolená mezi hroty nemusí platit pro jiný způsob upnutí. U štíhlých dílů je potřeba samostatně vyřešit podepření a chování při obrábění.
Magnetické upínání nepovažujte za obecnou vlastnost brusek na kulato. Způsob držení musí vycházet z konstrukce konkrétního stroje, materiálu a tvaru dílu. Pro poptávku připravte nákres včetně upínacích ploch a míst, která musí zůstat přístupná.
Přesnost stanovte podle výkresu
Rozměrová tolerance průměru, kruhovitost, válcovitost, souosost a drsnost povrchu představují odlišné požadavky. Nestačí požadovat pouze hladký povrch nebo obecně přesnou brusku. Každou rozhodující vlastnost uveďte samostatně.
Rozlišení digitálního odměřování a dílek ručního kola popisují nastavování pohybu. Nejsou automatickou zárukou stejné přesnosti hotového obrobku. Výsledek ovlivňují také upnutí, geometrie stroje, kotouč, proces a podmínky měření.
U náročné zakázky si dohodněte zkoušku reprezentativního dílu a způsob přejímky. Předem stanovte kontrolované plochy, požadované hodnoty a postup měření. Do vybavení zahrňte vhodné měřicí přístroje; jednotlivé geometrické vlastnosti nemusí být možné ověřit jedním měřidlem.
Materiál, kotouč a chlazení vybírejte společně
Pro volbu brusného nástroje uveďte materiál, jeho tvrdost a stav po předchozím zpracování. Doplňte přídavek, požadovaný úběr a výsledný povrch. Kotouč vhodný pro jednu součást nemusí být správnou volbou pro jinou jakost nebo odlišný způsob broušení.
Rozměrovou kompatibilitu kotouče posuzujte odděleně od jeho technologické vhodnosti. Rozhodují rozměry, připojení, dovolené provozní podmínky i specifikace brusiva a pojiva. Předepsaný postup montáže a použití stanovuje výrobce stroje a brusného nástroje.
Před nákupem ověřte vybavení pro orovnávání a vyvažování v rozsahu požadovaném výrobcem. Orovnávání připravuje pracovní geometrii a povrch kotouče; vyvažování řeší nevyváženost rotující sestavy. Jde o rozdílné úlohy.
U chlazení kontrolujte přívod kapaliny, filtraci a přístup k údržbě nádrže. Magnetický filtr zachycuje magneticky oddělitelné částice, ale nenahrazuje automaticky celé řešení čistoty kapaliny. Koncentraci a podmínky použití kapaliny přebírejte z podkladů jejího výrobce.
Otáčky, výkon a automatizace
Rozlišujte otáčky obrobkového vřetena, vnějšího brusného vřetena a případného vnitřního brusného zařízení. Číslo uvedené bez popisu nelze použít pro všechny části stroje. Také celkový příkon stroje není totéž co výkon jednotlivého motoru.
Pro kusovou práci bývá důležitá rychlá příprava a přehledné ovládání. V pravidelné výrobě přidejte požadavky na nastavování pracovních drah, přísuv a opakování cyklu. Automatický pohyb jedné osy ještě neznamená plně automatické broušení součásti.
Při porovnání si nechte popsat celý cyklus od založení dílu po jeho kontrolu. Započítejte přestavování mezi vnějším a vnitřním broušením, přípravu kotouče i výměnu upnutí. Vyšší míra automatizace má přínos tehdy, když odpovídá vašemu výrobnímu programu.
Rozhodovací tabulka podle použití
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| Vnější průměry hřídelí a čepů | Délka broušení, rozsah průměrů, upnutí a podepření | Výroba a opravy rotačních součástí |
| Vnitřní otvory pouzder | Vnitřní brusné zařízení, průměr, hloubka a držák nástroje | Přesná výroba a nástrojárny |
| Kuželové plochy | Způsob natočení, pracovní rozsah a kontrola výsledného kužele | Specializovaná výroba a renovace |
| Štíhlé nebo členité díly | Podepření, přístup kotouče a omezení konkrétního upnutí | Zakázky vyžadující individuální technologii |
| Opakované série | Pracovní cyklus, přestavování, měření a údržba | Pravidelný výrobní provoz |
Prostor, doprava a uvedení do provozu
Před objednáním ověřte napájení a podmínky připojení celé sestavy včetně pomocných zařízení. Potřebný prostor zahrnuje pohyb stolu, manipulaci s obrobky, obsluhu a servisní přístup. Samostatná nádrž nebo další jednotka mohou půdorys pracoviště zvětšit.
Naplánujte vyložení, trasu do dílny a usazení podle dokumentace. Rozlišujte rozměry stroje od balení a vlastní hmotnost od přepravní. Požadavky na podklad, vyrovnání, okolní podmínky a uvedení do provozu řešte s dodavatelem před nákupem.
Do rozpočtu zahrňte zaškolení, kotouče pro vaše materiály, upínací prvky, orovnávání, měření a provozní kapaliny. U doplňků vždy ověřujte určení pro přesný model; obecné zařazení do příslušenství kompatibilitu nepotvrzuje.
Jaké provedení tedy zvolit?
Pro vnější rotační plochy začněte pracovním rozsahem a upnutím. Pokud potřebujete také otvory, potvrďte samostatně vnitřní broušení včetně vybavení. Pro přesné díly požadujte doložený výsledek a vhodné měření. Teprve mezi stroji, které zvládnou vaše součásti, porovnávejte ovládání, produktivitu a celkové náklady.
Nejčastější chyby při výběru
- Záměna přesného broušení rotačních ploch za odjehlování nebo plošnou úpravu.
- Porovnávání pojezdu stolu s délkou broušení jako stejného údaje.
- Přehlédnutí odlišné kapacity při použití lunety nebo jiného upnutí.
- Předpoklad, že maximální průměr a hloubka platí současně pro každý obrobek.
- Výběr podle rozlišení odměřování bez požadavků na hotový díl.
- Opomenutí kotoučů, orovnávání, chlazení, instalace a měření.
Často kladené otázky
Zvládne každá bruska na kulato také vnitřní broušení?
Ne. Konkrétní stroj musí mít odpovídající zařízení a nástroje. Ověřte rozsah průměrů, hloubku, upnutí i obsah dodávky.
Je vzdálenost mezi hroty stejná jako délka broušení?
Nejde o zaměnitelné údaje. Pro konkrétní součást potřebujete potvrdit upnutí i dosažitelnost celé obráběné plochy.
Zaručuje digitální odměřování požadovanou přesnost?
Pomáhá s nastavením polohy. Přesnost hotového dílu však závisí na celé technologii a musí být ověřena odpovídajícím měřením.
Lze brousit kalené součásti?
Ano, při vhodné kombinaci stroje, brusného nástroje a procesu. Pro doporučení uveďte jakost, tvrdost, přídavek a požadovaný výsledek.
Co připravit pro doporučení stroje?
Výkresy typických dílů, rozměry, hmotnosti, materiály a tvrdosti. Doplňte tolerance, drsnost, přídavky, počet kusů a podmínky instalace.
Prohlédněte si nabídku brusek na kulato a vybírejte podle skutečných obrobků. Pokud potřebujete ověřit pracovní rozsah nebo vybavení pro vnitřní broušení, pošlete nám výkres a popis zakázky. Pomůžeme vám posoudit vhodnou sestavu.
Autor článku: Tomas Gerlich