- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku přímou brusku
Jak vybrat aku pásovou brusku
Jak vybrat aku vibrační brusku
Jak vybrat aku multifunkční brusku
Jak vybrat aku úhlovou brusku
Jak vybrat aku excentrickou brusku
Jak vybrat aku pilu na stavební materiály
Jak vybrat aku ponornou pilu
Jak vybrat aku pokosovou pilu
Jak vybrat aku pilu ocasku
Jak vybrat aku přímočarou pilu
Jak vybrat aku okružní pilu
Jak vybrat aku řetězovou pilu
Jak vybrat sadu aku nářadí
Jak vybrat aku vyžínač
Jak vybrat aku vrtačku
Jak vybrat aku vrtací a bourací kladivo
Jak vybrat aku brusku
Jak vybrat baterii a nabíječku
Jak vybrat aku rázový utahovák
Jak vybrat aku leštičku
Jak vybrat aku šroubovák
Jak vybrat aku hřebíkovačku
Jak vybrat aku svítilnu
Jak vybrat aku pistoli
Jak vybrat aku rádio
Jak vybrat aku pilu
Jak vybrat aku zahradní vysavač a foukač
Jak vybrat aku nůžky
Jak vybrat aku vysavač
Jak vybrat aku hoblík
Jak vybrat aku kompresor
Jak vybrat aku hydraulické lisy a kleště
Jak vybrat aku postřikovač
Jak vybrat aku horkovzdušnou pistoli
Jak vybrat aku míchadlo
Jak vybrat aku ráčnu
Jak vybrat aku čerpadlo na vodu
Jak vybrat aku tlakovou myčku
Jak vybrat aku frézku
Jak vybrat aku ventilátor
Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Jak vybrat adsorpční odvlhčovač
Jak vybrat průmyslový ventilátor
Jak vybrat profesionální odvlhčovač
Jak vybrat poloprofesionální odvlhčovač
Jak vybrat domácí odvlhčovač
Jak vybrat plynové topidlo
Jak vybrat teplovzdušná kamna
Jak vybrat naftové topidlo
Jak vybrat infračervené topidlo
Jak vybrat elektrické topidlo
Jak vybrat topný panel
Jak vybrat zvedací techniku
Jak vybrat manipulační techniku
Jak vybrat topidlo
Jak vybrat odvlhčovač vzduchu
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak správně vybrat měniče napětí?
Jak vybrat paletový vozík
Jak vybrat startovací kabely
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Jak vybrat stojanovou vrtačku
Jak vybrat soustruh
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
Výběr startovacího vozíku a nabíječky
Nabíjecí vozíky - startování
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na živý plot
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat elektrický hoblík
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
-
Elektrické nářadí a nástroje pro řemeslné práce
Jak vybrat radiální vrtačku
Jak vybrat sukovací vrtačku
Jak vybrat závitořez
Jak vybrat příklepovou vrtačku
Jak vybrat vrtačku bez příklepu
Jak vybrat sponkovačku
Jak vybrat drážkovačku
Jak vybrat vrtačku
Jak vybrat elektrický hoblík
Jak vybrat stojanou vrtačku
Jak vybrat pájku
Jak vybrat stavební míchadlo
Jak vybrat řezačku na dlažbu
Jak vybrat elektrické nůžky na plech
Jak vybrat magnetickou vrtačku
Jak vybrat elektrickou frézku
Jak vybrat bourací kladivo
Jak vybrat polyfúzní svářečku
Jak vybrat elektrický šroubovák
Jak vybrat řezačku polystyrenu
Jak vybrat rázový utahovák
Jak vybrat pokosovou pilu
Jak vybrat elektrické nářadí?
Jak vybrat řezačku polystyrenu
Jak vybrat drážkovačku
Vrtačky - Váš nezbytný společník při práci
Jak vybrat vrtací kladivo
Jak vybrat příklepovou vrtačku
Jak vybrat páječku
- Elektrocentrály, elektrické generátory a vše okolo
- Kompresory a vzduchotechnika
-
Kovoobráběcí stroje a nástroje
Jak vybrat talířovou brusku na kov
Jak vybrat brusku pro mokré a suché broušení
Jak vybrat kombinovanou brusku
Jak vybrat dvoukotoučovou brusku
Jak vybrat Thermdrill
Jak vybrat nůžky na plech
Jak vybrat stojanovou vrtačku 230 V
Jak vybrat dílenský lis
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Nejlepší excentrická bruska: Co to je, jak se používá a proč byste ji měli mít?
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
Jak vybrat vibrační brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat frézku na kov
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Jak vybrat vibrační desku
Stavební míchačky Lescha
Jak vybrat vibrátor betonu?
Jak vybrat brusky na sádrokarton?
Jak vybrat řezačky na dlažbu?
Jak vybrat bourací kladivo
-
Svářování, svařovací technologie a technika spojování materiálů
Jak vybrat CNC řezací automat
Jak vybrat ochranné zástěny
Jak vybrat čištění nerezi po svařování
Jak vybrat TIG hořák
Jak vybrat svařovací hořák MIG/MAG
Jak vybrat odsavač svařovacích zplodin
Jak vybrat svářecí kuklu
Jak vybrat svářecí stůl
Jak vybrat wolframovou elektrodu
Jaké jsou metody svařování?
Jak vybrat svářečku či invertor?
Co je to invertor
Rady při koupi svářečky - MIG-MAG(Co2)
Svárové spoje
Rady při koupi svářečky - Invertor
- Poradna pro zahradní techniku

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Nabídka pro vás


Jak vybrat TIG hořák
Vytvořen 13.10.2026 (Aktualizace 13.10.2026)
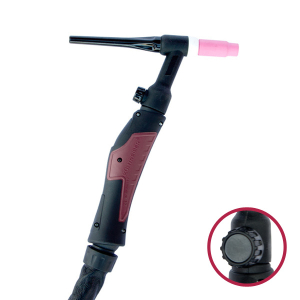
TIG hořák drží wolframovou elektrodu, přivádí k ní svařovací proud a směruje ochranný plyn do místa svaru. Používá se při přesném svařování oceli, nerezu, hliníku i dalších materiálů. Správná volba ovlivňuje nejen to, zda hořák připojíte ke svářečce, ale také pohodlí při vedení svaru, přístup do úzkých míst a možnost pracovat bez přetěžování vybavení.
Při výběru rozhoduje především kompatibilita se svářečkou, způsob chlazení, proudová zatížitelnost pro AC nebo DC, délka kabelového svazku a provedení ovládání. Samotné označení řady, například 17 nebo 26, nestačí. Vždy je potřeba posoudit konkrétní sestavu včetně koncovek a spotřebních dílů.
Rychlé doporučení: Pro občasné práce v dílně začněte výběrem kompatibilního plynem chlazeného hořáku. Jestliže svářečka vyžaduje ruční ovládání plynu, hledejte provedení s ventilkem. Pro delší svary a pravidelné vyšší zatížení porovnejte také kapalinou chlazené sestavy. Při práci v rozích a mezi trubkami dejte větší váhu rozměru hlavy a ohebnosti svazku než samotnému maximálnímu proudu.
1. Ujasněte si materiál a skutečný způsob práce
Nejdříve si sepište, co budete nejčastěji svařovat: drobné nerezové díly, ocelové konstrukce, hliníkové součásti nebo opakované výrobní zakázky. Pro běžné TIG svařování oceli a nerezu se používá stejnosměrný proud DC. Pro obvyklé svařování hliníku se volí střídavý proud AC a odpovídající svářečka AC/DC. Výměna hořáku sama o sobě nezmění možnosti svařovacího zdroje.
Vedle materiálu zvažte délku jednotlivých svarů a četnost práce. Krátká oprava s přestávkami klade jiné nároky než opakované svařování dlouhých spojů. Hořák proto nevybírejte jen podle nejvyššího proudu uvedeného na svářečce. Zajímejte se o proud, který budete skutečně používat, a o dobu, po kterou bude oblouk hořet.
Pokud vybíráte zároveň svařovací zdroj, pomůže vám poradna Jak vybrat svářečku či invertor. Hořák pak vybírejte pro konkrétní stroj, nikoli pro obecnou představu budoucího vybavení.
2. Ověřte všechna připojení ke svářečce
Nejspolehlivějším podkladem je přesný model svářečky a její návod. Pokud nahrazujete původní hořák, připravte si také jeho označení a fotografie koncovek. Shodná značka ani podobný vzhled nejsou dostatečným potvrzením kompatibility.
- Proudové připojení: ověřte provedení a velikost rychlospojky, například 10–25 nebo 35–50.
- Plynové připojení: zjistěte, zda je plyn veden samostatnou hadicí, nebo společnou koncovkou, a jaké připojení stroj používá.
- Ovládací konektor: zkontrolujte jeho tvar, počet kontaktů a zapojení podle dokumentace.
- Chladicí okruh: u kapalinového hořáku ověřte přívod, zpátečku a požadavky na chladicí jednotku.
Označení rychlospojky nepopisuje kompletní připojení hořáku. Stejně tak shodný počet kontaktů ovládacího konektoru nemusí znamenat shodné elektrické zapojení. Jestliže potřebujete adaptér nebo doplnění konektoru, nechte si před objednáním potvrdit celou sestavu.
Ventilek, nebo tlačítko?
Hořák s ventilkem umožňuje ručně otevírat a zavírat přívod ochranného plynu. Hodí se k sestavám, u kterých je tento způsob ovládání předepsán výrobcem zdroje. Reprezentativním příkladem je Sherman T-17V s ventilkem, délkou 4 m a rychlospojkou 35–50. Před nákupem je stále nutné ověřit také vedení plynu a vhodnost pro danou svářečku.
U hořáku s tlačítkem se povel předává svářečce prostřednictvím ovládacího konektoru. Tlačítko samo nezajišťuje bezdotykové zapalování HF ani automatické řízení plynu; tyto funkce musí podporovat zdroj. Potenciometr nebo ovládání Up/Down vybírejte pouze tehdy, když s nimi konkrétní svářečka umí pracovat.
3. Zvolte chlazení podle pracovního zatížení
Plynem chlazený hořák pro jednodušší sestavu
Plynem chlazené hořáky se v nabídce označují také jako vzduchem chlazené. Nepotřebují samostatný kapalinový chladicí okruh. Jsou praktickým výchozím řešením pro přenosné vybavení a práce, při kterých vyhoví jejich předepsaná zatížitelnost.
Mezi variantami se liší velikost, ovládání i připojení. Příkladem plynem chlazeného provedení je hořák KTB 26 s délkou 4 m a rychlospojkou 35–50. Produktová stránka uvádí provedení bez konektoru, proto je potřeba dořešit požadované ovládací připojení.
Kapalinou chlazený hořák pro náročnější provoz
Kapalinové chlazení má smysl posuzovat při dlouhých svarech a opakovaném vyšším zatížení. Vyžaduje však funkční chladicí jednotku a správně zapojený okruh. Nejde tedy pouze o nákup jiného hořáku, ale o volbu celé provozní sestavy.
V nabídce najdete například kapalinou chlazený KTB-18 s délkou 4 m a rychlospojkou 35–50. Konkrétní chladicí jednotku vybírejte podle požadavků hořáku na průtok, tlak, chladicí výkon a kapalinu. Hořák neprovozujte bez předepsaného chlazení.
4. Porovnávejte proud společně se zatěžovatelem
Proudová zatížitelnost říká, jaký proud hořák zvládá za stanovených podmínek. Zatěžovatel určuje přípustný podíl svařování v pracovním cyklu. Údaj v ampérech bez informace o zatěžovateli a druhu proudu neposkytuje úplný podklad pro výběr.
Praktický příklad: Výrobce ABICOR BINZEL uvádí pro ABITIG GRIP 26 zatížení 180 A DC a 130 A AC, obojí při zatěžovateli 35 %. Tyto hodnoty platí pro uvedenou řadu za podmínek výrobce. Nelze je automaticky přenášet na jinou značku nebo každý hořák s číslem 26 v názvu.
Pro hliník proto kontrolujte hodnotu AC. Pro delší práci sledujte zatížitelnost při odpovídajícím pracovním cyklu. Pokud výrobce požadované provozní podmínky neuvádí, neodhadujte je z názvu výrobku. Vyžádejte si technický list nebo potvrzení vhodné varianty.
5. Délku a provedení vybírejte podle pracoviště
Před objednáním změřte trasu od svářečky k nejvzdálenějšímu místu svaru. Započítejte vedení kolem stolu a potřebný pohyb ruky. Nabízené délky 4 m a 8 m řeší různé uspořádání pracoviště; delší svazek se vyplatí tehdy, když jeho dosah využijete.
U stálého pracovního stolu zvažte kratší sestavu, která nebude zbytečně překážet. U větších svařenců posuzujte vedle dosahu také to, kde bude svazek ležet a zda vás nebude při vedení svaru táhnout za ruku. Porovnávejte jeho ohebnost a provedení u rukojeti.
Pro práci v rozích, mezi trubkami nebo uvnitř konstrukce zkontrolujte velikost hlavy, hubice a zadního krytu elektrody. Flexibilní krk může usnadnit nastavení polohy, jeho použití a přípustné ohýbání ale musí odpovídat návodu. Rozměrnější hořák s vyšší zatížitelností nemusí být nejpohodlnější pro jemné práce.
Jaký typ TIG hořáku tedy zvolit?
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| Občasné opravy s přestávkami | Kompatibilní plynem chlazený hořák; ventilek nebo tlačítko podle zdroje | Domácí dílna a údržba |
| Pravidelné svařování oceli a nerezu | Zatížitelnost DC, pracovní cyklus a pohodlné vedení svazku | Živnostník a menší dílna |
| Běžné TIG svařování hliníku | Svářečka AC/DC a ověřená zatížitelnost hořáku při AC | Opravy a výroba hliníkových dílů |
| Dlouhé svary a opakované vyšší zatížení | Kapalinové chlazení a vhodná chladicí jednotka | Pravidelný výrobní provoz |
| Obtížně přístupné spoje | Rozměry hlavy a spotřebních dílů, vhodné provedení krku | Svařování trubek a členitých sestav |
6. Zkontrolujte osazení a provozní vybavení
Před nákupem ověřte obsah dodávky. Hořák nemusí obsahovat wolframovou elektrodu ani osazení pro průměr, který chcete používat. Kleština, domeček kleštiny, hubice a kryt musí tvořit kompatibilní sestavu. Rozhoduje nejen řada hořáku, ale také standardní, zkrácené nebo jiné provedení dílů.
Potřebné součásti vybírejte v kategorii příslušenství pro TIG hořáky. Plynová čočka může zlepšit usměrnění ochranného plynu a umožnit vhodné vysunutí elektrody pro lepší přístup ke spoji. Musí však odpovídat hořáku a navazujícím dílům.
Samostatně vyberte vhodné wolframové elektrody pro TIG. Jejich typ a průměr přizpůsobte materiálu, proudu a doporučení výrobce zdroje. Podrobnější rozdělení najdete v článku Jak vybrat wolframovou elektrodu.
Do celkové sestavy zahrňte také přívod ochranného plynu, vhodný redukční ventil a případné chlazení. Při připojování, výměně dílů a údržbě dodržujte návody hořáku i svářečky. Před servisními zásahy odpojte zařízení a uzavřete přívod plynu podle pokynů výrobce.
Nejčastější chyby při výběru
- Nákup podle samotné rychlospojky: proudová koncovka může odpovídat, zatímco plyn nebo ovládání nikoli.
- Porovnávání pouze ampérů: chybí kontrola zatěžovatele a rozdílu mezi AC a DC.
- Automatická volba nejdelšího svazku: zbytečný dosah může komplikovat práci u stolu.
- Kapalinový hořák bez vhodného chlazení: samotné připojení ke zdroji nestačí.
- Přehlédnutí obsahu balení: chybějící elektroda nebo osazení oddálí zahájení práce.
- Očekávání nových funkcí od hořáku: tlačítko ani jiné ovládání nenahradí chybějící funkce svářečky.
Časté dotazy k výběru TIG hořáku
Mohu připojit TIG hořák k jakémukoli MMA invertoru?
Vhodnost musí potvrdit výrobce konkrétního zdroje. Ověřte podporovaný způsob TIG svařování, zapalování, připojení a ovládání plynu. Samotná odpovídající proudová zásuvka nestačí.
Je hořák s ventilkem vhodný i pro svářečku s HF?
Rozhoduje doporučená sestava a připojení konkrétní svářečky. Hořák s ventilkem není automatickou náhradou hořáku s tlačítkem a ovládacím konektorem.
Jaký je rozdíl mezi označením 17, 26 a 18?
Jde o označení řad, které pomáhá orientovat se v konstrukci a příslušenství. U běžných sestav bývají řady 17 a 26 chlazené plynem a řada 18 kapalinou. Přesnou zatížitelnost a osazení však ověřte pro konkrétní výrobek.
Stačí pro hliník hořák s vysokým proudem DC?
Pro běžné svařování hliníku na AC potřebujete odpovídající zdroj a vyhovující zatížitelnost hořáku při AC. Vyšší hodnota DC sama vhodnost nepotvrzuje.
Musím ke každému novému hořáku koupit nové spotřební díly?
Nemusíte, pokud výrobce potvrzuje kompatibilitu stávajících dílů. Zkontrolujte jejich řadu, provedení a rozměry. Podobný vzhled nebo shodný průměr elektrody nejsou úplnou zárukou.
Správný TIG hořák vyberete podle konkrétní svářečky a skutečného pracovního zatížení. Nejprve ověřte připojení, potom chlazení a zatížitelnost, nakonec délku, ovládání a osazení. Prohlédněte si nabídku TIG hořáků. Pokud si nejste jistí kompatibilitou, připravte přesné označení svářečky a fotografie přípojek; s těmito podklady vám pomůžeme vybrat vhodnou variantu.
Autor článku: Tomas Gerlich