- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku přímou brusku
Jak vybrat aku pásovou brusku
Jak vybrat aku vibrační brusku
Jak vybrat aku multifunkční brusku
Jak vybrat aku úhlovou brusku
Jak vybrat aku excentrickou brusku
Jak vybrat aku pilu na stavební materiály
Jak vybrat aku ponornou pilu
Jak vybrat aku pokosovou pilu
Jak vybrat aku pilu ocasku
Jak vybrat aku přímočarou pilu
Jak vybrat aku okružní pilu
Jak vybrat aku řetězovou pilu
Jak vybrat sadu aku nářadí
Jak vybrat aku vyžínač
Jak vybrat aku vrtačku
Jak vybrat aku vrtací a bourací kladivo
Jak vybrat aku brusku
Jak vybrat baterii a nabíječku
Jak vybrat aku rázový utahovák
Jak vybrat aku leštičku
Jak vybrat aku šroubovák
Jak vybrat aku hřebíkovačku
Jak vybrat aku svítilnu
Jak vybrat aku pistoli
Jak vybrat aku rádio
Jak vybrat aku pilu
Jak vybrat aku zahradní vysavač a foukač
Jak vybrat aku nůžky
Jak vybrat aku vysavač
Jak vybrat aku hoblík
Jak vybrat aku kompresor
Jak vybrat aku hydraulické lisy a kleště
Jak vybrat aku postřikovač
Jak vybrat aku horkovzdušnou pistoli
Jak vybrat aku míchadlo
Jak vybrat aku ráčnu
Jak vybrat aku čerpadlo na vodu
Jak vybrat aku tlakovou myčku
Jak vybrat aku frézku
Jak vybrat aku ventilátor
Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Jak vybrat hydraulický naviják
Jak vybrat aku naviják
Jak vybrat lanový hupcuk
Jak vybrat ruční lanový napínák
Jak vybrat elektrický naviják 12 V a 24 V
Jak vybrat ruční naviják
Jak vybrat elektrický lanový zvedák
Jak vybrat lanový zvedák a naviják
Jak vybrat odhlučněný kompresor
Jak vybrat nabíječku pro EFB baterii
Jak vybrat zvedák a hever
Jak vybrat hydraulický zvedací válec
Jak vybrat hydraulický patkový zvedák
Jak vybrat pákový zvedák
Jak vybrat zvedák převodovky
Jak vybrat pneumatický měchový zvedák
Jak vybrat pojízdný hydraulický zvedák
Jak vybrat hydraulický panenkový zvedák
Jak vybrat přísavky na sklo
Jak vybrat paletový vozík
Jak vybrat zvedák sádrokartonových desek
Jak vybrat vozík na deskový materiál
Jak vybrat transportní plošinu
Jak vybrat zvedací stůl
Jak vybrat ruční přepravní vozík
Jak vybrat ruční vysokozdvižný vozík
Jak vybrat rudl
Jak vybrat dílenský nábytek
Jak vybrat skříň na nářadí
Jak vybrat sestavu dílenského nábytku
Jak vybrat regál do dílny
Jak vybrat dílenský vozík bez nářadí
Jak vybrat dílenský vozík s nářadím
Jak vybrat dílenský vozík
Jak vybrat plynový infrazářič
Jak vybrat naftové infračervené topidlo
Jak vybrat elektrické infračervené topidlo
Jak vybrat naftové topidlo s přímým spalováním
Jak vybrat naftové topidlo s nepřímým spalováním
Jak vybrat plynová kamna
Jak vybrat plynový teplomet
Jak vybrat plynové topidlo s ventilátorem
Jak vybrat olejový radiátor
Jak vybrat akumulační přímotop
Jak vybrat elektrické topidlo s ventilátorem
Jak vybrat podlahový ventilátor
Jak vybrat radiální ventilátor
Jak vybrat axiální ventilátor
Jak vybrat stavební a průmyslový odvlhčovač
Jak vybrat pracovní kozy a podstavce
Jak vybrat truhlářskou hoblici
Jak vybrat skládací pracovní stůl
Jak vybrat dílenský stůl a ponk
Jak vybrat pracovní stůl
Jak vybrat adsorpční odvlhčovač
Jak vybrat průmyslový ventilátor
Jak vybrat domácí odvlhčovač
Jak vybrat plynové topidlo
Jak vybrat naftové topidlo
Jak vybrat infračervené topidlo
Jak vybrat elektrické topidlo
Jak vybrat topný panel
Jak vybrat zvedací techniku
Jak vybrat manipulační techniku
Jak vybrat topidlo
Jak vybrat odvlhčovač vzduchu
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat kombinovaný dřevoobráběcí stroj
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
-
Elektrické nářadí a nástroje pro řemeslné práce
Jak vybrat sukovací vrtačku
Jak vybrat závitořez
Jak vybrat příklepovou vrtačku
Jak vybrat vrtačku bez příklepu
Jak vybrat sponkovačku
Jak vybrat drážkovačku
Jak vybrat vrtačku
Jak vybrat elektrický hoblík
Jak vybrat stojanou vrtačku
Jak vybrat pájku
Jak vybrat stavební míchadlo
Jak vybrat řezačku na dlažbu
Jak vybrat elektrické nůžky na plech
Jak vybrat elektrickou frézku
Jak vybrat bourací kladivo
Jak vybrat polyfúzní svářečku
Jak vybrat elektrický šroubovák
Jak vybrat řezačku polystyrenu
Jak vybrat rázový utahovák
Jak vybrat pokosovou pilu
Jak vybrat elektrické nářadí?
Vrtačky - Váš nezbytný společník při práci
Jak vybrat vrtací kladivo
- Elektrocentrály, elektrické generátory a vše okolo
-
Kompresory a vzduchotechnika
Jak vybrat stacionární kompresor V
Jak vybrat stacionární kompresor H
Jak vybrat kompresor bez sušičky
Jak vybrat tlakovou nádobu
Jak vybrat kompresor do auta
Jak vybrat stacionární kompresor
Jak vybrat šroubový kompresor
Jak vybrat bezolejový kompresor
Jak vybrat olejový kompresor
Jak vybrat kompresor
Vše ohledně kompresoru do auta
-
Kovoobráběcí stroje a nástroje
Jak vybrat kompresor se sušičkou
Jak vybrat brusku na kulato
Jak vybrat strojní závitovací sadu
Jak vybrat soupravy k ohýbačkám
Jak vybrat sklíčidlo a trn
Jak vybrat segmenty k ohýbačkám
Jak vybrat sadu pro upínání
Jak vybrat rolny pro signovačku
Jak vybrat redukční pouzdro
Jak vybrat otočný stůl
Jak vybrat otočný hrot
Jak vybrat horní lištu k ohýbačce
Jak vybrat příslušenství pro kovoobráběcí stroje
Jak vybrat křížový a víceosý svěrák
Jak vybrat otočný a naklápěcí svěrák
Jak vybrat přesný modulární svěrák
Jak vybrat hydraulický strojní svěrák HMS
Jak vybrat strojní svěrák FMSN
Jak vybrat strojní svěrák FMS
Jak vybrat strojní svěrák VMQ
Jak vybrat strojní svěrák BSI
Jak vybrat strojní svěrák BMP
Jak vybrat strojní svěrák BME
Jak vybrat hydraulické nůžky na plech
Jak vybrat kombinované nůžky
Jak vybrat prostřihovačku plechu
Jak vybrat tabulové nůžky
Jak vybrat nůžky na profily a tyče
Jak vybrat pákové nůžky
Jak vybrat digitální odměřování
Jak vybrat měřidla
Jak vybrat CNC router
Jak vybrat CNC laser
Jak vybrat CNC frézku
Jak vybrat signovačku a obrubovačku
Jak vybrat ohýbačku profilů
Jak vybrat ohýbačku trubek
Jak vybrat ohýbačku plechu
Jak vybrat pásovou pilu na kov
Jak vybrat kotoučovou pilu na kov
Jak vybrat pilu na kov
Jak vybrat příslušenství k magnetické vrtačce
Jak vybrat ruční a nožní hydraulický lis
Jak vybrat hydraulicko-pneumatický lis
Jak vybrat stolní hydraulický lis
Jak vybrat hydraulický dílenský lis
Jak vybrat ruční mechanický lis
Jak vybrat zakružovačku profilů
Jak vybrat elektrickou zakružovačku
Jak vybrat ruční zakružovačku plechu
Jak vybrat vibrační brusku
Jak vybrat úhlovou brusku
Jak vybrat stolní brusku
Jak vybrat přímou brusku
Jak vybrat pásovou brusku
Jak vybrat lešticí brusku
Jak vybrat kartáčovou brusku
Jak vybrat brusku na vrtáky
Jak vybrat brusku na sádrokarton
Jak vybrat brusku na plocho
Jak vybrat brusku pilových kotoučů
Jak vybrat oscilační brusku
Jak vybrat multifunkční brusku
Jak vybrat z ostatních brusek
Jak vybrat nástrojářskou frézku
Jak vybrat vrtačko-frézku
Jak vybrat stolní frézku
Jak vybrat CNC soustruh
Jak vybrat univerzální soustruh
Jak vybrat kombinovaný soustruh
Jak vybrat stolní soustruh
Jak vybrat talířovou brusku na kov
Jak vybrat brusku pro mokré a suché broušení
Jak vybrat kombinovanou brusku
Jak vybrat dvoukotoučovou brusku
Jak vybrat Thermdrill
Jak vybrat nůžky na plech
Jak vybrat stojanovou vrtačku 230 V
Jak vybrat dílenský lis
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Stavební míchačky Lescha
Jak vybrat brusky na sádrokarton?
-
Svářování, svařovací technologie a technika spojování materiálů
Jak vybrat svářecí kuklu s filtrační jednotkou
Jak vybrat samostmívací kuklu
Jak vybrat CNC řezací automat
Jak vybrat ochranné zástěny
Jak vybrat čištění nerezi po svařování
Jak vybrat TIG hořák
Jak vybrat svařovací hořák MIG/MAG
Jak vybrat odsavač svařovacích zplodin
Jak vybrat svářecí kuklu
Jak vybrat svářecí stůl
Jak vybrat wolframovou elektrodu
Jaké jsou metody svařování?
Jak vybrat svářečku či invertor?
Co je to invertor
Rady při koupi svářečky - MIG-MAG(Co2)
Svárové spoje
Rady při koupi svářečky - Invertor
- Poradna pro zahradní techniku
-
Nabíječky autobaterií a startovací zdroje
Jak vybrat startovací kabely
Jak vybrat tester autobaterie
Jak vybrat měnič napětí
Jak vybrat nabíječku autobaterií s pomocným startem
Jak vybrat nabíječku autobaterií 24 V
Jak vybrat nabíječku autobaterie 12 V
Jak vybrat nabíječku baterií 6 V
Jak vybrat nabíječku autobaterie
Jak vybrat profesionální startovací stanici
Jak vybrat startovací vozík s nabíječkou
Jak vybrat startovací booster
Jak vybrat kapesní startovací zdroj
Jak vybrat startovací zdroj
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
Jak vybrat sadu pro upínání
Vytvořen 29.10.2026 (Aktualizace 29.10.2026)
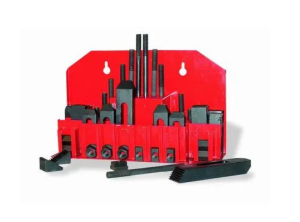
Sada pro upínání slouží k upevnění obrobku nebo přípravku na pracovní stůl obráběcího stroje. Využijete ji při vrtání a frézování součástí, které svým tvarem či velikostí nevyhovují běžnému upnutí ve svěráku. Souprava upínek a spojovacích prvků umožňuje přizpůsobit sestavu konkrétní zakázce, její správný výběr ale začíná u stolu stroje.
Rozhodují především rozměry T-drážek, velikost závitů, výška a tvar obrobku a prostor potřebný pro obrábění. Dále porovnávejte rozměry jednotlivých upínek, délky svorníků a možnosti podepření. Samotný počet dílů v balení neříká, zda sadu použijete na svém stroji ani kolik upínacích míst z ní sestavíte.
Rychlé doporučení: Pro první sadu zjistěte rozměry T-drážek podle dokumentace stroje. Pro časté střídání zakázek porovnejte délky svorníků a výškové možnosti sestavy. U tenkých nebo členitých součástí řešte především podepření a rozložení přítlaku. Pokud obrábíte opakovaně podobné hranoly, zvažte také vhodný strojní svěrák.
Nejdříve určete, co potřebujete upevnit
Přímé upnutí na stůl může být vhodné například pro desku, přírubu, odlitek nebo základnu přípravku. Před nákupem si připravte rozměry běžných součástí a označte plochy, které musí zůstat přístupné nástroji. Zvažte také, zda lze obrobek opřít přímo o stůl, nebo bude potřebovat podložení a další ustavovací prvky.
Pro menší pravidelné součásti mohou být praktičtější strojní svěráky. Usnadňují opakované zakládání mezi čelisti. Sada upínek naopak nabízí volnost při rozmisťování upínacích bodů. Obě řešení se v dílně doplňují; jejich vhodnost určují obrobek, operace a možnosti stroje.
Rozlišujte také upínání obrobku a upínání nástroje. Rychlovýměnný držák soustružnických nožů řeší jinou úlohu než souprava pro T-drážky. Přestože mohou být oba výrobky zařazené mezi upínací příslušenství, při výběru potřebujete kontrolovat odlišná rozhraní a rozměry.
Závit M12 není totéž co drážka 12 mm
Označení M10, M12, M14 nebo M16 se vztahuje k metrickému závitu upínacích prvků. Neoznačuje automaticky šířku drážky stolu. Například sada PROMA M12 z této nabídky je určená pro drážku 14 mm. Při objednávání proto vždy porovnávejte oba údaje současně.
T-matice musí odpovídat celému profilu drážky. Vedle šířky horního otvoru jsou důležité rozměry rozšířené části a výška matice. To, že prvek projde vstupem do drážky, ještě nepotvrzuje správné dosednutí. Přednostně vycházejte z výkresu stolu a rozměrových podkladů konkrétní sady.
Při doplňování staršího vybavení kontrolujte také provedení a stoupání závitů. Podobný průměr sám o sobě nezaručuje kompatibilitu. Pokud dokumentaci nemáte, připravte pro prodejce označení stroje, rozměry drážky a fotografii dosavadních upínacích prvků.
Jak se liší velikosti sad v nabídce
Nabízené soupravy PROMA mají shodně označení 58 kusů, ale liší se závitem a deklarovanou velikostí drážky. Následující přehled slouží k prvnímu výběru. Konečnou kompatibilitu potvrďte podle profilu T-matic a stolu svého stroje.
| Sada PROMA | Velikost závitu | Deklarovaná šířka drážky | Objednací číslo |
|---|---|---|---|
| Sada pro upínání M10, 58 kusů | M10 | 12 mm | 25001010 |
| Sada pro upínání M12, 58 kusů | M12 | 14 mm | 25001200 |
| Sada pro upínání M14, 58 kusů | M14 | 16 mm | 25001400 |
| Sada pro upínání M16, 58 kusů | M16 | 18 mm | 25001600 |
Větší závit nevybírejte jako univerzální rezervu pro budoucnost. Sada musí nejprve odpovídat montážnímu rozhraní. Pokud používáte více strojů s odlišnými drážkami, může být vhodnější samostatné vybavení pro každý z nich než snaha používat jednu soupravu všude.
Obsah sady posuzujte podle využitelných sestav
U souprav tohoto typu se setkáte s upínkami, svorníky, maticemi do T-drážek, přítlačnými maticemi a výškovými opěrami. Přesné složení však ověřujte podle seznamu dodávky konkrétního výrobku. Z obecné fotografie ani z počtu kusů nelze spolehlivě určit délky, rozměry a počet jednotlivých položek.
Počet dílů není počtem kompletních upínek. Jedno upínací místo vyžaduje několik vzájemně odpovídajících součástí. Pro plánovanou zakázku si proto ověřte, zda máte dostatek potřebných T-matic, svorníků, upínek a opěr ve vhodné kombinaci.
Při častém používání se vyplatí zjistit dostupnost náhradních dílů. Ztracená matice nebo poškozený svorník by neměly automaticky znamenat pořízení celé nové soupravy. Náhrady vybírejte podle rozměrů a předepsaných vlastností, nejen podle toho, že je lze vzájemně sešroubovat.
Výška obrobku určuje délku svorníků a opěr
Pro nízkou desku a vysoký odlitek potřebujete odlišné uspořádání. Délka svorníku musí vyhovovat celé sestavě včetně upínky, matice a případných podložek. Současně nesmí nevhodně vyčnívající prvek omezovat pohyb nástroje nebo vřeteníku. Rozsah upnutí proto nelze určit pouze podle nejdelšího šroubu v balení.
U stupňovitých upínek se výška zadního podepření upravuje pomocí odpovídajících opěr. Před nákupem porovnejte jejich využitelný rozsah s běžnými obrobky. U neobvykle vysokých nebo nízkých dílů může být potřeba doplňkové řešení, jehož vhodnost je nutné ověřit samostatně.
Rozložení sil je důležitější než silnější dotažení
Upínka pracuje jako páka a výsledný přítlak závisí také na vzájemné poloze svorníku, opěry a kontaktu s obrobkem. Ze samotného závitu proto nelze odvodit univerzální upínací sílu ani dovolenou velikost obráběného dílu. Důležitá je celá sestava a zatížení při konkrétní operaci.
Obrobek potřebuje vhodné ustavení a oporu. Upínací síla má směřovat do podepřených a dostatečně tuhých míst. U tenké desky nebo dutého odlitku může tlak do nepodepřené části způsobit deformaci. Přidání síly tak nemusí zlepšit výsledek, i když součást na první pohled pevně drží.
Utahovací momenty a dovolené zatížení přebírejte z dokumentace příslušných prvků a stroje. Nelze je bezpečně stanovit jen podle označení M10 nebo M16. Pro náročné či opakované operace je vhodné posoudit upnutí jako celek včetně opěr a dorazů.
Rozhodovací tabulka podle práce
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| První vybavení stroje s T-drážkami | Profil drážek, závity a rozměry T-matic | Nová dílna nebo doplnění stroje |
| Časté střídání různě vysokých dílů | Délky svorníků a výškové možnosti opěr | Údržba a kusová výroba |
| Obrábění tenkých a členitých součástí | Podepření, kontaktní místa a deformace | Výroba desek, krytů a odlitků |
| Opakované obrábění stejného dílu | Ustavovací prvky a snadné zakládání | Menší série a pravidelné zakázky |
| Práce na více strojích | Samostatné ověření každého montážního rozhraní | Dílna s různými frézkami a vrtačkami |
Pracovní prostor a vybavení pro ustavení
Upínky, matice a svorníky zabírají místo kolem součásti i nad ní. Při výběru posuzujte přístup nástroje, jeho držáku a prostor při pojezdech. Pro sestavení celého pracoviště může pomoci průvodce jak vybrat frézku na kov, který řeší také pracovní rozsahy a návazné vybavení.
K ověření polohy a rozměrů mohou být potřeba vhodná měřidla. Mezi měřicími přístroji pro obráběcí dílnu vybírejte podle požadované kontroly a přesnosti. Samotná upínací sada nezajišťuje správnou orientaci ani opakovatelné založení obrobku.
Před převzetím zkontrolujte obsah dodávky a připravte místo pro přehledné ukládání. Pro montáž, čištění a údržbu respektujte dokumentaci výrobce. Sada upínek obvykle nevyžaduje vlastní napájení; její použitelnost určují mechanická rozhraní, pracovní prostor a podmínky obrábění.
Jakou sadu tedy zvolit?
Nejprve vyřaďte soupravy, které neodpovídají T-drážkám vašeho stroje. Ze zbývajících možností vybírejte podle využitelných délek, výšek a počtu kompletních upínacích míst. U pravidelných zakázek posuzujte také čas potřebný k ustavení a možnost doplnit vhodné podpěry nebo dorazy.
Nejčastější chyby při výběru
- Záměna závitu a šířky drážky: označení M12 neznamená drážku 12 mm.
- Kontrola pouze horního otvoru: T-matice musí odpovídat celému profilu drážky.
- Výběr jen podle počtu kusů: rozhoduje počet použitelných sestav a jejich rozměry.
- Podcenění podepření: vyšší přítlak může nepodepřený obrobek deformovat.
- Přehlédnutí pracovního prostoru: svorníky a matice mohou zasahovat do dráhy nástroje.
- Záměna obrobkového a nástrojového upínání: rychlovýměnný držák nástrojů nenahrazuje upínky na stůl.
Často kladené otázky
Stačí při výběru znát závit sady?
Nestačí. Potřebujete také deklarovanou velikost drážky a rozměry T-matic. Ty porovnejte s profilem drážky v dokumentaci stroje.
Znamená sada 58 kusů stejnou výbavu u každého výrobku?
Stejný počet nepotvrzuje shodné rozměry ani skladbu. Ověřte položkový seznam, délky svorníků a počet prvků potřebných pro vaše upínací sestavy.
Mohu použít jednu sadu na frézce i vrtačce?
Ano, pokud odpovídá rozhraní obou stolů a vyhovuje zamýšlenému upnutí. Samotný druh stroje kompatibilitu nepotvrzuje.
Je sada M16 automaticky vhodnější pro těžší obrábění?
Větší závit sám o sobě nestačí. Rozhodují vlastnosti prvků, uspořádání sestavy, podepření obrobku a limity stolu stroje.
Jaké údaje připravit pro doporučení sady?
Uveďte model stroje, rozměry T-drážek, běžné rozměry obrobků a plánované operace. Doplňte potřebnou výšku upnutí a četnost opakování zakázek.
Prohlédněte si sady pro upínání a vybírejte podle stolu svého stroje a skutečných obrobků. S ověřením vhodné velikosti a potřebného doplnění vám pomůžeme podle rozměrů drážek a plánovaného způsobu práce.
Autor článku: Tomas Gerlich