- Kategorie
-
Aku stroje, nářadí a příslušenství
 Jak vybrat aku přímou brusku
Jak vybrat aku pásovou brusku
Jak vybrat aku vibrační brusku
Jak vybrat aku multifunkční brusku
Jak vybrat aku úhlovou brusku
Jak vybrat aku excentrickou brusku
Jak vybrat aku pilu na stavební materiály
Jak vybrat aku ponornou pilu
Jak vybrat aku pokosovou pilu
Jak vybrat aku pilu ocasku
Jak vybrat aku přímočarou pilu
Jak vybrat aku okružní pilu
Jak vybrat aku řetězovou pilu
Jak vybrat sadu aku nářadí
Jak vybrat aku vyžínač
Jak vybrat aku vrtačku
Jak vybrat aku vrtací a bourací kladivo
Jak vybrat aku brusku
Jak vybrat baterii a nabíječku
Jak vybrat aku rázový utahovák
Jak vybrat aku leštičku
Jak vybrat aku šroubovák
Jak vybrat aku hřebíkovačku
Jak vybrat aku svítilnu
Jak vybrat aku pistoli
Jak vybrat aku rádio
Jak vybrat aku pilu
Jak vybrat aku zahradní vysavač a foukač
Jak vybrat aku nůžky
Jak vybrat aku vysavač
Jak vybrat aku hoblík
Jak vybrat aku kompresor
Jak vybrat aku hydraulické lisy a kleště
Jak vybrat aku postřikovač
Jak vybrat aku horkovzdušnou pistoli
Jak vybrat aku míchadlo
Jak vybrat aku ráčnu
Jak vybrat aku čerpadlo na vodu
Jak vybrat aku tlakovou myčku
Jak vybrat aku frézku
Jak vybrat aku ventilátor
Jak vybrat aku nůžky na plech
Jak vybrat Aku kartáč?
-
Dílna a vše okolo (vybavení, stroje, nářadí)
Jak vybrat hydraulický naviják
Jak vybrat aku naviják
Jak vybrat lanový hupcuk
Jak vybrat ruční lanový napínák
Jak vybrat elektrický naviják 12 V a 24 V
Jak vybrat ruční naviják
Jak vybrat elektrický lanový zvedák
Jak vybrat lanový zvedák a naviják
Jak vybrat odhlučněný kompresor
Jak vybrat nabíječku pro EFB baterii
Jak vybrat zvedák a hever
Jak vybrat hydraulický zvedací válec
Jak vybrat hydraulický patkový zvedák
Jak vybrat pákový zvedák
Jak vybrat zvedák převodovky
Jak vybrat pneumatický měchový zvedák
Jak vybrat pojízdný hydraulický zvedák
Jak vybrat hydraulický panenkový zvedák
Jak vybrat přísavky na sklo
Jak vybrat paletový vozík
Jak vybrat zvedák sádrokartonových desek
Jak vybrat vozík na deskový materiál
Jak vybrat transportní plošinu
Jak vybrat zvedací stůl
Jak vybrat ruční přepravní vozík
Jak vybrat ruční vysokozdvižný vozík
Jak vybrat rudl
Jak vybrat dílenský nábytek
Jak vybrat skříň na nářadí
Jak vybrat sestavu dílenského nábytku
Jak vybrat regál do dílny
Jak vybrat dílenský vozík bez nářadí
Jak vybrat dílenský vozík s nářadím
Jak vybrat dílenský vozík
Jak vybrat plynový infrazářič
Jak vybrat naftové infračervené topidlo
Jak vybrat elektrické infračervené topidlo
Jak vybrat naftové topidlo s přímým spalováním
Jak vybrat naftové topidlo s nepřímým spalováním
Jak vybrat plynová kamna
Jak vybrat plynový teplomet
Jak vybrat plynové topidlo s ventilátorem
Jak vybrat olejový radiátor
Jak vybrat akumulační přímotop
Jak vybrat elektrické topidlo s ventilátorem
Jak vybrat podlahový ventilátor
Jak vybrat radiální ventilátor
Jak vybrat axiální ventilátor
Jak vybrat stavební a průmyslový odvlhčovač
Jak vybrat pracovní kozy a podstavce
Jak vybrat truhlářskou hoblici
Jak vybrat skládací pracovní stůl
Jak vybrat dílenský stůl a ponk
Jak vybrat pracovní stůl
Jak vybrat adsorpční odvlhčovač
Jak vybrat průmyslový ventilátor
Jak vybrat domácí odvlhčovač
Jak vybrat plynové topidlo
Jak vybrat naftové topidlo
Jak vybrat infračervené topidlo
Jak vybrat elektrické topidlo
Jak vybrat topný panel
Jak vybrat zvedací techniku
Jak vybrat manipulační techniku
Jak vybrat topidlo
Jak vybrat odvlhčovač vzduchu
Tipy broušení, řezání i dělení pro skvělé výsledky
Výhody pneumatického nářadí
Jak vybrat momentový klíč?
Jak vybrat pilníky?
Jak správně vybrat nůžky na plech?
Jak vybrat svěrák do dílny
Jak vybrat stolní vrtačku
Jak vybrat stolní pilu do dílny
Sekery
Jak vybrat ruční hoblíky
Jak vybrat ruční pilu
Jak vybrat odsavač pilin a prachu
Nářadí
Jak vybrat měřící laser
-
Dřevoobráběcí stroje, nástroje a technika
Jak vybrat kombinovaný dřevoobráběcí stroj
Jak vybrat frézku na dřevo
Jak vybrat soustruh na dřevo
Jak vybrat opěrné stojany
Jak vybrat dlabačku
Jak vybrat odsavač prachu
Jak vybrat olepovačku hran
Jak vybrat pásovou pilu na dřevo
Jak vybrat kotoučovou stolní pilu na dřevo
Jak vybrat cirkulárku
Jak vybrat kmenovou pásovou pilu
Jak vybrat formatovací pilu
Jak vybrat hoblovku
Jak vybrat dřevoobráběcí stroj
Jak vybrat pilu ocasku
Jak vybrat pásovou pilu
Jak vybrat okružní pilu
Jak vybrat nůžky na větve
Jak vybrat lupínkovou pilu
Jak vybrat kozu na řezání dřeva
Jak vybrat přímočarou pilu?
Jak vybrat dřevník
Jak vybrat elektrickou brusku na dřevo
-
Elektrické nářadí a nástroje pro řemeslné práce
Jak vybrat sukovací vrtačku
Jak vybrat závitořez
Jak vybrat příklepovou vrtačku
Jak vybrat vrtačku bez příklepu
Jak vybrat sponkovačku
Jak vybrat drážkovačku
Jak vybrat vrtačku
Jak vybrat elektrický hoblík
Jak vybrat stojanou vrtačku
Jak vybrat pájku
Jak vybrat stavební míchadlo
Jak vybrat řezačku na dlažbu
Jak vybrat elektrické nůžky na plech
Jak vybrat elektrickou frézku
Jak vybrat bourací kladivo
Jak vybrat polyfúzní svářečku
Jak vybrat elektrický šroubovák
Jak vybrat řezačku polystyrenu
Jak vybrat rázový utahovák
Jak vybrat pokosovou pilu
Jak vybrat elektrické nářadí?
Vrtačky - Váš nezbytný společník při práci
Jak vybrat vrtací kladivo
- Elektrocentrály, elektrické generátory a vše okolo
- Kompresory a vzduchotechnika
-
Kovoobráběcí stroje a nástroje
Jak vybrat brusku pilových kotoučů
Jak vybrat oscilační brusku
Jak vybrat multifunkční brusku
Jak vybrat z ostatních brusek
Jak vybrat nástrojářskou frézku
Jak vybrat vrtačko-frézku
Jak vybrat stolní frézku
Jak vybrat CNC soustruh
Jak vybrat univerzální soustruh
Jak vybrat kombinovaný soustruh
Jak vybrat stolní soustruh
Jak vybrat talířovou brusku na kov
Jak vybrat brusku pro mokré a suché broušení
Jak vybrat kombinovanou brusku
Jak vybrat dvoukotoučovou brusku
Jak vybrat Thermdrill
Jak vybrat nůžky na plech
Jak vybrat stojanovou vrtačku 230 V
Jak vybrat dílenský lis
Jak vybrat strojní svěrák
Jak vybrat měřící přístroj
Jak vybrat strojní vrtačku
Jak vybrat zakružovačku
Jak vybrat ruční úkosovací stroj
Jak vybrat brusku na plocho
Jak vybrat ohýbačku plechu
Jak vybrat brusku
Jak vybrat děrovačku trubek
Jak vybrat CNC stroj
Jak vybrat magnetickou vrtačku
Jak vybrat frézku na kov
Jak vybrat radiální vrtačku
Jak vybrat stojanovou vrtačku 400 V
Jak vybrat kotoučovou brusku
Jak vybrat soustruh
Nejlepší excentrická bruska: Co to je, jak se používá a proč byste ji měli mít?
Jak vybrat kovoobráběcí stroj
Jak vybrat pásovou brusku?
Jak vybrat vibrační brusku?
K čemu slouží úhlová bruska a stolní kotoučová bruska?
Jak vybrat správnou brusku?
Jak vybrat excentrickou brusku
Jak vybrat elektrickou brusku
-
Stavební a betonářské stroje a nářadí
Jak vybrat Vibrační pěch
Jak vybrat řezač spár
Jak vybrat vibrační desku
Jak vybrat minidumper
Jak vybrat hladičku betonu
Jak vybrat stavební pilu
Jak vybrat nářadí na dlažbu a obrubníky
Jak vybrat vibrátor betonu
Jak vybrat stavební míchačku
Jak vybrat nakladač
Jak vybrat vibrační válec
Jak vybrat řazečku na dlažbu
Jak vybrat minibagr
Stavební míchačky Lescha
Jak vybrat brusky na sádrokarton?
-
Svářování, svařovací technologie a technika spojování materiálů
Jak vybrat svářecí kuklu s filtrační jednotkou
Jak vybrat samostmívací kuklu
Jak vybrat CNC řezací automat
Jak vybrat ochranné zástěny
Jak vybrat čištění nerezi po svařování
Jak vybrat TIG hořák
Jak vybrat svařovací hořák MIG/MAG
Jak vybrat odsavač svařovacích zplodin
Jak vybrat svářecí kuklu
Jak vybrat svářecí stůl
Jak vybrat wolframovou elektrodu
Jaké jsou metody svařování?
Jak vybrat svářečku či invertor?
Co je to invertor
Rady při koupi svářečky - MIG-MAG(Co2)
Svárové spoje
Rady při koupi svářečky - Invertor
- Poradna pro zahradní techniku
-
Nabíječky autobaterií a startovací zdroje
Jak vybrat startovací kabely
Jak vybrat tester autobaterie
Jak vybrat měnič napětí
Jak vybrat nabíječku autobaterií s pomocným startem
Jak vybrat nabíječku autobaterií 24 V
Jak vybrat nabíječku autobaterie 12 V
Jak vybrat nabíječku baterií 6 V
Jak vybrat nabíječku autobaterie
Jak vybrat profesionální startovací stanici
Jak vybrat startovací vozík s nabíječkou
Jak vybrat startovací booster
Jak vybrat kapesní startovací zdroj
Jak vybrat startovací zdroj
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Nabídka pro vás
Jak vybrat vrtačko-frézku
Vytvořen 26.10.2026 (Aktualizace 26.10.2026)
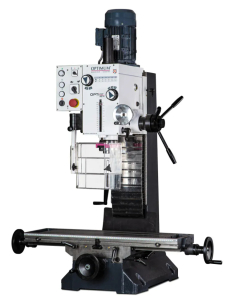
Vrtačko-frézka spojuje vrtání a frézování v jednom stroji. Využijete ji při výrobě držáků, přípravků, drážek, osazení a součástí s přesně rozmístěnými otvory. Uplatní se v údržbě, zámečnické dílně, servisu i při kusové výrobě, kde potřebujete na jednom pracovišti provádět různé obráběcí operace.
Při výběru rozhodují především využitelné pojezdy, prostor mezi vřetenem a stolem, tuhost konstrukce, otáčky a upínání nástrojů. Vrtací kapacitu posuzujte odděleně od frézovací. Výkonnější motor ani větší pracovní stůl samy nezaručují, že na stroji zvládnete zamýšlený díl včetně svěráku, nástroje a potřebného pohybu.
Rychlé doporučení:
- Pro drobné díly a občasné opravy hledejte kompaktní stroj s jemným nastavením, vhodnými otáčkami a dostatečným prostorem pro upnutí.
- Pro pravidelnou údržbu a zámečnickou práci upřednostněte tuhou konstrukci, pohodlné přestavování a dostupné příslušenství.
- Pro rozteče otvorů a opakované rozměry zvažte digitální odměřování polohy a ověřte, které osy měří.
- Pro časté frézování větších ocelových dílů posuzujte celou obráběcí sestavu, převody a posuvy; porovnejte také robustnější frézovací stroje.
Nejdříve určete, kolik budete vrtat a kolik frézovat
Sepište typické součásti a operace. Rozlišujte vrtání otvorů, zahlubování, obrábění rovinných ploch, drážkování a případné závitování. Přidejte materiál, rozměry polotovaru, požadované tolerance a četnost práce. Stroj vybíraný hlavně pro otvory v držácích může mít jiné priority než zařízení pro pravidelné frézování kapes v ocelových přípravcích.
Při převaze vrtání oceníte pohodlné ovládání pinoly, nastavení hloubky a prostor pro vrták. Při častém frézování přibývá důraz na vedení hlavy a stolu, jemné nastavování, zpevnění jednotlivých částí a upnutí nástroje odolávající frézovacím silám.
Pokud potřebujete pouze vrtat, porovnejte také strojní vrtačky. Samotné doplnění běžné vrtačky křížovým stolem nepotvrzuje její vhodnost pro boční frézování. Takové použití musí dovolovat výrobce stroje i nástrojového upnutí.
Pro menší součásti mohou vyhovovat stolní frézky na kov. Označení stolní frézka a vrtačko-frézka se přitom může překrývat: první popisuje provedení, druhé kombinaci pracovních funkcí.
Pracovní rozsah posuzujte s obrobkem i upínáním
Rozměry stolu a pojezdy nejsou totéž
Velikost pracovního stolu určuje plochu pro umístění dílu, svěráku nebo přípravku. Délku a šířku dosažitelného obrábění však ovlivňují především pojezdy. Dlouhý stůl proto automaticky neznamená stejně dlouhou drážku vyrobitelnou bez přepnutí obrobku.
Podélný pohyb bývá označen jako osa X, příčný jako osa Y. U výškového pohybu ověřte, zda se údaj týká hlavy, stolu nebo jiného mechanismu. Potřebný rozsah počítejte včetně nájezdu a výjezdu nástroje a zkontrolujte možné kolize s upínkami či svěrákem.
Pro jednotlivé malé díly mohou stačit kratší pojezdy. Větší rozsah se vyplatí, pokud potřebujete obrábět vzdálenější prvky na jedno upnutí. Omezíte tím přestavování a opětovné ustavování součásti.
Výškový prostor a vyložení vřetena
Mezi stolem a vřetenem musí být místo pro celou sestavu: svěrák nebo přípravek, obrobek, upínač a nástroj. Dlouhý vrták ve sklíčidle zabere jiný prostor než krátká fréza v kleštinovém držáku. Prověřte také možnost výměny nástrojů během zamýšleného postupu.
Zdvih pinoly není totéž jako výškové přestavení hlavy ani maximální vzdálenost vřetena od stolu. Důležité je rovněž vyložení vřetena, tedy dosah osy nástroje vůči sloupu. U rozměrnějšího dílu může právě sloup omezit přístup k požadovanému otvoru nebo ploše.
Vrtací a frézovací kapacitu kontrolujte samostatně
Maximální vrtací průměr nevyjadřuje kapacitu při frézování. Výrobce může samostatně uvádět dovolený průměr vrtáku, stopkové frézy a čelní frézovací hlavy. Každý údaj popisuje jinou operaci a může být vázaný na konkrétní materiál nebo podmínky.
Ani povolený průměr čelní frézy neurčuje libovolnou hloubku záběru. Reálné možnosti závisejí na materiálu, nástroji, upnutí, vyložení a řezných podmínkách. Pro pravidelné obrábění proto předložte prodejci konkrétní operaci, nikoli pouze požadovaný průměr nástroje.
U náročnější práce porovnejte také nástrojářské frézky. Jejich přínos posuzujte podle konstrukce a výbavy přesného modelu. Samotný název skupiny nezaručuje konkrétní posuvy, horizontální vřeteno ani požadovanou produktivitu.
Tuhost konstrukce ovlivňuje využitelnost stroje
Při frézování působí na sestavu také boční síly. Sledujte proto konstrukci sloupu, vedení hlavy, uložení vřetena a vedení pracovního stolu. Pro pravidelnou práci je důležité také nastavování vůlí a možnost zpevnit části, které se při dané operaci nemají pohybovat.
Vyšší hmotnost může doprovázet robustnější provedení, sama ale nezaručuje přesnost hotového dílu. Výsledek ovlivňuje také nástrojová sestava a upnutí obrobku. Zbytečně dlouhé vyložení nástroje zvyšuje jeho náchylnost k průhybu a vibracím.
Pro příležitostné lehké operace může vyhovovat kompaktní provedení. Pokud plánujete pravidelný větší úběr materiálu, ověřte vhodnost stroje pro konkrétní záběr a provoz. Nároky na přesnost formulujte jako toleranci součásti, kterou potřebujete vyrobit.
Otáčky, převody a motor vybírejte podle nástrojů
Potřebné otáčky závisejí na materiálu, průměru a provedení nástroje. Pro drobné vrtáky a malé frézy mohou být důležité vyšší otáčky, pro větší nástroje také vhodná spodní hranice rozsahu. Konkrétní nastavení vždy vychází z doporučení výrobce nástroje a možností stroje.
Plynulá regulace usnadňuje změnu otáček při střídání práce. Převodové stupně zase určují jednotlivé mechanické rozsahy pohonu. Posuzujte obě vlastnosti společně; samotná možnost nastavit nízké otáčky nepotvrzuje vhodnost pro náročný záběr.
U motoru rozlišujte příkon a výstupní výkon a porovnávejte stejné pracovní režimy. Údaj S1 pro trvalý chod není přímo zaměnitelný s hodnotou pro režim S6. Výkon hlavního pohonu také nezaměňujte s výkonem posuvu nebo chladicího čerpadla.
Upínání nástrojů a obrobků patří do výběru od začátku
Upínací kužel vřetena ovlivňuje výběr držáků a nástrojů. Vedle jeho označení ověřte způsob zajištění, případný závit tažné tyče a kompatibilitu celé sestavy. Přítomnost vrtacího sklíčidla v dodávce neznamená, že je vhodné také pro boční frézování.
V příslušenství k frézám a frézkám vybírejte držáky, kleštiny, upínky a další vybavení podle přesného stroje a zamýšlené operace. U nástrojů zkontrolujte nejen pracovní průměr, ale také stopku a potřebný dosah.
Pro obrobky porovnejte vhodné strojní svěráky. Rozhoduje rozevření, výška celé sestavy, vhodnost pro frézování a upevnění na stůl. Široké čelisti nepomohou, pokud svěrák omezí potřebný pojezd nebo zabere příliš mnoho výškového prostoru.
Podrobnější výběr upnutí rozebírá článek jak vybrat strojní svěrák. Při přímém upínání dílu na stůl kontrolujte také rozměry T-drážek, upínacích prvků a podpěr.
Posuvy, odměřování a závitování
Ruční posuv může dobře vyhovovat jednotlivým opravám a různorodým menším úkolům. Motorový posuv usnadňuje delší pracovní průchody. Ověřte však, kterou osu pohání a zda jde o pracovní posuv, nebo pouze o přestavování hlavy.
Digitální odměřování polohy pomáhá při nastavování roztečí, souřadnic a opakovaných rozměrů. Zjistěte počet měřených os. Displej otáček ani samostatné měření vysunutí pinoly nepředstavují stejnou výbavu jako odměřování pohybů stolu.
Pokud potřebujete závitovat, ověřte výslovně závitovací funkci a její limity. Levý a pravý chod sám nepotvrzuje automatický závitovací cyklus. Požadavky na závitník, držák a ovládání musí odpovídat dokumentaci konkrétního modelu.
Rozhodovací tabulka podle zamýšlené práce
| Potřeba | Na co se zaměřit | Pro koho je řešení vhodné |
|---|---|---|
| Drobné držáky, otvory a lehké drážky | Kompaktní provedení, jemné nastavení a vhodné upínání malých nástrojů | Domácí dílna a příležitostné opravy |
| Střídání vrtání a frézování | Ovládání pinoly, výškový prostor a rychlost výměny nástrojů | Servis a údržbářská dílna |
| Přesné rozteče otvorů a opakovaná osazení | Pojezdy, odměřování polohy a stabilní upnutí | Výroba přípravků a kusových součástí |
| Pravidelné frézování ocelových dílů | Tuhost celé sestavy, převody a potvrzené možnosti obrábění | Zámečnický a strojírenský provoz |
| Vyšší nebo rozměrnější obrobky | Vzdálenost vřetena od stolu, vyložení, nosnost a manipulace | Opravárenská dílna s většími součástmi |
Napájení, chlazení a prostor v dílně
Před objednáním ověřte napájení přesné varianty stroje a požadavky na připojení a jištění. Dostupnost 230 V nebo 400 V může výběr omezit, samotné napětí však nevyjadřuje přesnost ani frézovací schopnost stroje.
Prostor plánujte při krajních polohách stolu, s přístupem k ovládání, výměně nástrojů a údržbě. Stolní model potřebuje odpovídající pevný podstavec. U těžšího stroje řešte také nosnost podkladu a možnosti manipulace.
Ověřte rozsah chladicí výbavy a požadavky návodu na její používání. Do provozu patří péče o kapalinu, mazání a odstraňování třísek. Měření, čištění a výměnu nástroje provádějte po zastavení a zajištění stroje podle návodu výrobce.
Doprava, instalace a rozpočet celé sestavy
Zkontrolujte rozměry stroje i přepravního balení, průchod dveřmi a způsob vykládky. Čistá hmotnost stroje a přepravní hmotnost jsou rozdílné údaje. Ustavení a uvedení do provozu musí odpovídat dokumentaci výrobce.
Do rozpočtu zahrňte svěrák, držáky, nástroje, měřidla, provozní prostředky a případný podstavec. Rozsah dodávky porovnejte položku po položce. Fotografie vybaveného stroje nemusí odpovídat obsahu základního balení.
Jakou vrtačko-frézku tedy zvolit?
Pro občasné menší úkoly vybírejte kompaktní provedení podle skutečné pracovní sestavy. Pro pravidelné opravy a údržbu přidejte důraz na tuhost, ovládání a snadné přestavování. Pro častou výrobu přípravků posuzujte přínos odměřování a posuvů. Rozhodující je, zda stroj zvládne vaše operace s odpovídajícím upnutím a přijatelnou přípravou práce.
Nejčastější chyby při výběru
- Záměna vrtací kapacity za možnosti frézování.
- Posuzování pracovního rozsahu pouze podle rozměrů stolu.
- Nezapočítání svěráku, držáku a nástroje do výškového prostoru.
- Výběr motoru podle nejvyšší hodnoty bez kontroly pracovního režimu.
- Předpoklad, že dodané vrtací sklíčidlo vyhovuje pro frézování.
- Záměna ukazatele otáček za odměřování polohy.
- Považování motorového zdvihu hlavy za pracovní posuv.
- Podcenění ceny upínání, nástrojů, dopravy a instalace.
Časté otázky k výběru vrtačko-frézky
Lze na vrtačko-frézce obrábět ocel?
Pokud takové použití výrobce dovoluje, ano. Konkrétní možnosti závisejí na konstrukci, nástroji, upnutí a řezných podmínkách. Schopnost obrábět ocel sama neznamená vhodnost pro pravidelný velký úběr.
Stačí znát maximální vrtací průměr?
Nestačí. Pro frézování ověřte samostatné kapacity, pojezdy, výškový prostor a upínání. U vrtacího údaje navíc zkontrolujte materiál a podmínky, ke kterým se vztahuje.
Potřebuji digitální odměřování?
Největší přínos může mít při častém nastavování roztečí a souřadnic. Pro jednotlivé jednoduché úkoly může vyhovovat ruční nastavování. Odměřování nenahrazuje tuhost, seřízení ani kontrolu hotového dílu.
Je vrtací sklíčidlo vhodné i pro stopkové frézy?
Jeho vhodnost nelze předpokládat. Pro frézování použijte upnutí výslovně určené pro daný nástroj a zatížení a ověřte jeho správné zajištění ve vřetenu.
Co poslat prodejci pro doporučení vhodného stroje?
Výkres nebo fotografii typického dílu, rozměry polotovaru, materiál, seznam operací a požadované tolerance. Přidejte četnost práce, dostupné napájení a prostorová omezení dílny.
Prohlédněte si vrtačko-frézky na kov a porovnejte je podle svých obrobků i celého pracovního postupu. S výběrem vám pomůžeme ověřit potřebné pojezdy, upnutí a vybavení, aby sestava odpovídala plánovanému vrtání i frézování.
Autor článku: Tomas Gerlich